
Прямолинейная обработка кромки стекла: VitReX MLZ-9325
При серийной обработке стекла важно получить одинаковую кромку по всей длине заготовки и сохранить качество при переходе между партиями. На примере VitReX MLZ-9325 разберём, как на результат влияют подача, настройка инструмента, контроль нагрузки и обслуживание.
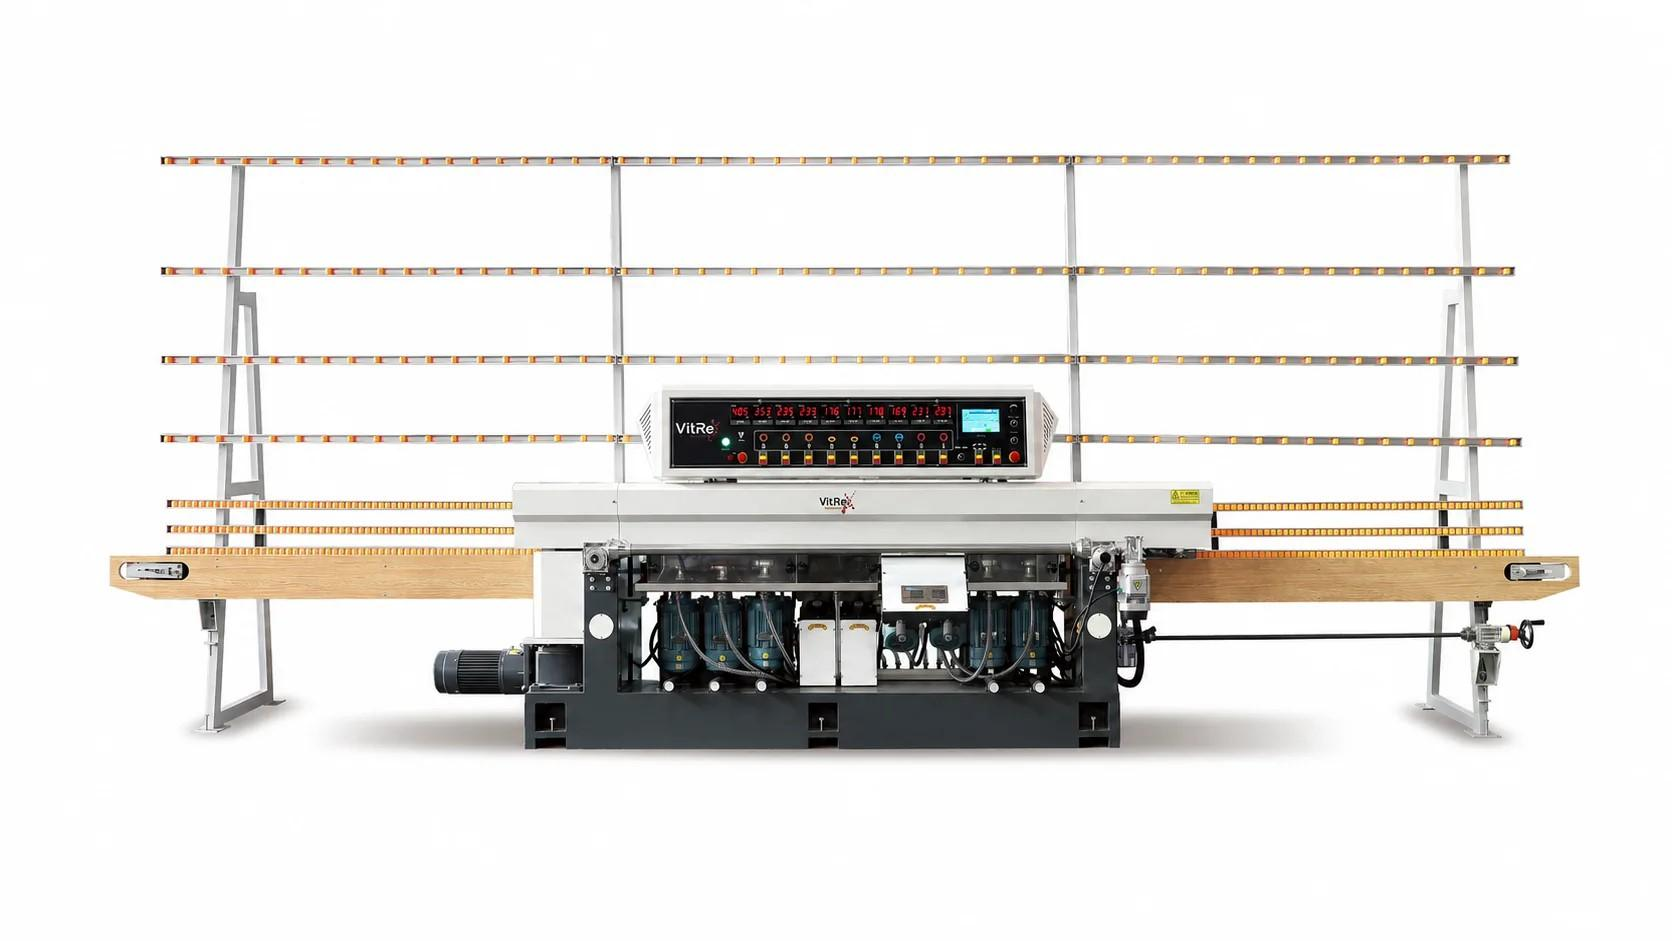
VitReX MLZ-9325 — промышленный 9-шпиндельный станок для прямолинейной шлифовки и полировки кромки стекла.
Качество обработанной кромки определяется не одним параметром станка. В серийном производстве результат зависит от устойчивости подачи стекла, последовательности работы шлифовальных и полировальных кругов, корректной настройки толщины, контроля нагрузки на шпиндели и состояния узлов мокрой зоны. Именно эти факторы влияют на геометрию, чистоту полировки и повторяемость результата от партии к партии.
MLZ-9325 применяется для прямолинейной обработки стекла. При подборе такого оборудования оценивают весь рабочий цикл: удержание листа, съём припуска, формирование фасок, шлифование и полировку. Подробное описание модели доступно по ссылке в конце статьи.
Подача стекла и качество кромки
Для прямолинейной обработки важно, чтобы стекло проходило через рабочую зону без рывков, перекосов и изменения прижима. Если подача нестабильна, даже правильно подобранные круги не компенсируют механические отклонения: на кромке могут появляться переходы, неодинаковая фаска или разница в качестве полировки по длине изделия.
В VitReX MLZ-9325 подающая и принимающая части транспортёра работают согласованно, а стекло удерживается транспортными траками. В стандартной комплектации используется ременной конвейер. Такая схема предназначена для более плавного перемещения заготовки через последовательность рабочих шпинделей.

Отдельную роль играет жёсткость основания. Массивная литая станина снижает влияние вибраций на рабочие узлы и помогает сохранять стабильную геометрию при длительной эксплуатации. Для участка, где станок работает серийно, механическая устойчивость помогает сохранять повторяемость обработки при длительной работе.
Последовательность работы шпинделей
Количество шпинделей само по себе не является универсальным показателем производительности. Важнее, как распределены операции между кругами: предварительное снятие материала, формирование фаски, шлифование, доводка и полировка должны выполняться последовательно и с корректной нагрузкой на каждом этапе.
MLZ-9325 использует 9 шлифовально-полировальных шпинделей. Такая конфигурация позволяет выполнять обработку прямолинейной кромки за один проход через станок. Фактическая производительность при этом зависит от длины стекла, выбранной скорости подачи, требуемого качества поверхности, состояния инструмента и настроек процесса — поэтому корректно оценивать её нужно по реальной номенклатуре предприятия, а не только по максимальной скорости транспортёра.
Переналадка при смене толщины стекла
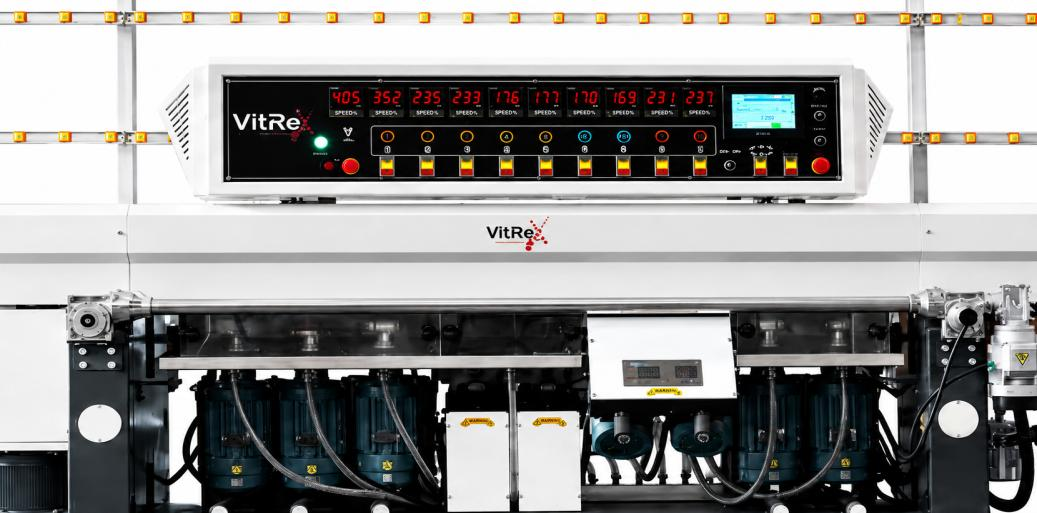
При частой смене партий значительная часть потерь времени возникает не во время самой обработки, а при переналадке. На MLZ-9325 положение передаточного механизма изменяется электронно в соответствии с толщиной стекла. Передние круги для снятия фаски перемещаются синхронно с передней балкой, поэтому изменение толщины заготовки не требует отдельной механической корректировки ширины фаски.
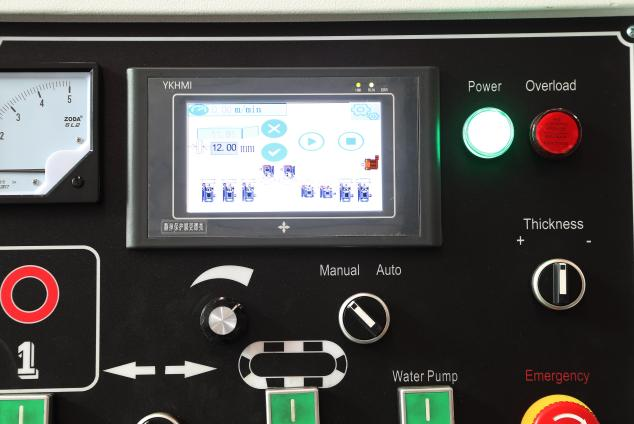
Для оператора это означает более понятный и воспроизводимый переход между партиями. Толщина стекла и скорость движения конвейера контролируются через сенсорный интерфейс. При этом механическая регулировка величины съёма на входном крыле сохраняется в стандартной комплектации — она используется для задания припуска на обработку.
Контроль нагрузки на шпиндели
Стабильная полировка требует не только правильного положения кругов, но и контроля фактической нагрузки. На панели MLZ-9325 предусмотрены амперметры для контроля двигателей шлифовальных агрегатов. Это позволяет оператору видеть изменение нагрузки и своевременно корректировать режим, если круг работает слишком тяжело или, наоборот, недостаточно участвует в обработке.
Такой контроль особенно полезен после замены инструмента, изменения толщины стекла или корректировки припуска. Он не заменяет технологическую настройку, но даёт оператору дополнительный объективный признак состояния процесса и помогает не доводить рабочий узел до перегрузки.
Охлаждение и обслуживание
Шлифование стекла сопровождается образованием стекольного шлама и требует постоянного охлаждения рабочей зоны. Поэтому при оценке станка нужно смотреть не только на шпиндели, но и на конструкцию баков, циркуляцию жидкости и доступность узлов для обслуживания.
В MLZ-9325 бак в зоне шлифовальных кругов выполнен из нержавеющей стали, предусмотрена рециркуляция охлаждающей жидкости. Отдельный бак для оксида церия с миксером указан как опция. Автоматическая система смазки также указана в карточке оборудования как опция: при её выборе смазка подаётся по заданному интервалу без постоянного участия оператора.
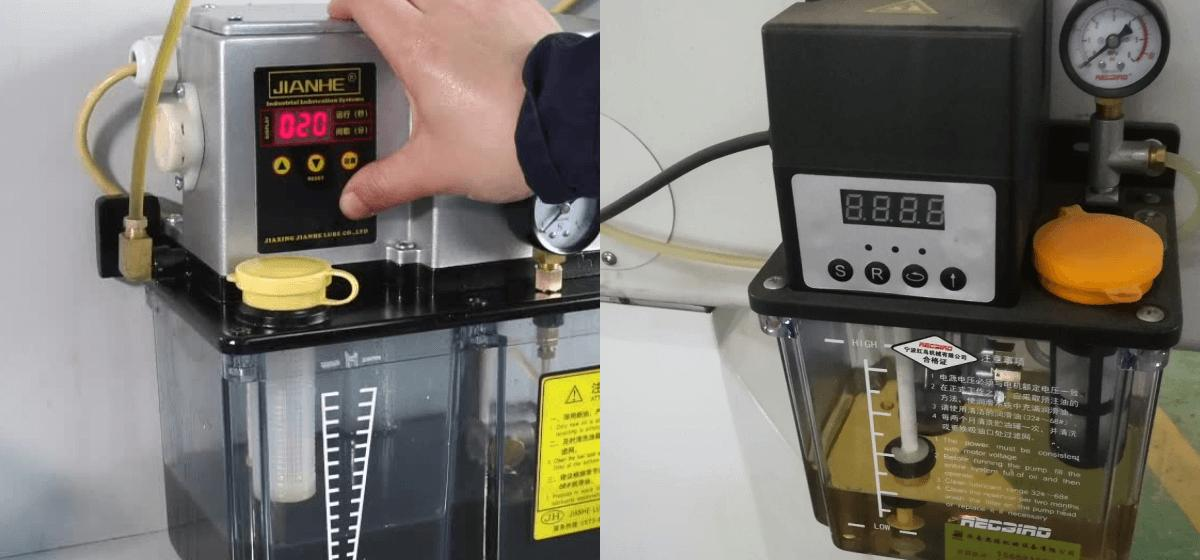
Для эксплуатации это означает, что регламент обслуживания всё равно должен включать контроль уровня и состояния охлаждающей жидкости, удаление шлама, проверку состояния кругов, контроль подачи воды, осмотр транспортных элементов и электрических соединений. Автоматизация отдельных операций снижает нагрузку на персонал, но не отменяет плановое техническое обслуживание.
Параметры для проектирования участка
Перед включением кромкошлифовального станка в проект цеха важно сопоставить рабочий диапазон оборудования с фактической номенклатурой стекла и возможностями площадки. Для VitReX MLZ-9325 подтверждены следующие параметры:
Технические характеристики VitReX MLZ-9325
| Количество шпинделей | 9 |
| Скорость подачи | 0,5–7 м/мин |
| Толщина стекла | 3–25 мм |
| Максимальный размер стекла | 2440 × 3660 мм |
| Минимальный размер стекла | 80 × 80 мм |
| Угол обработки кромки | 45° |
| Максимальная потребляемая мощность | 19,75 кВт |
| Электропитание | 380 В, 3 фазы, 50 Гц |
| Габариты станка с крыльями | 7000 × 1200 × 2500 мм |
| Масса | 3000 кг |
Габариты и массу нужно учитывать при планировке участка: к размеру самого станка необходимо добавить технологическое пространство для загрузки и выгрузки стекла, обслуживания узлов и безопасного прохода персонала. Конкретные сервисные зоны определяются проектом размещения и организацией потока в цехе.
Что проверить перед выбором модели
- реальный диапазон толщины и размеров стекла, а не только наиболее частый формат;
- требуемый тип кромки и необходимость дальнейших операций после шлифования;
- планируемую скорость подачи с учётом качества полировки и используемого инструмента;
- электропитание 380 В, 3 фазы, 50 Гц и допустимую подключаемую мощность;
- место для станка длиной 7 м с учётом входного и выходного потоков;
- организацию охлаждения, рециркуляции и удаления стекольного шлама;
- доступность шлифовальных и полировальных кругов, расходных материалов и запасных частей;
- квалификацию оператора и регламент ежедневного контроля нагрузки, воды и состояния инструмента.
Области применения и ограничения
Модель ориентирована на прямолинейную обработку изделий, где требуется открытая шлифованная и полированная кромка: мебельное и интерьерное стекло, полки, двери, перегородки, витрины, декоративные и архитектурные элементы. Особенно рационален такой формат оборудования там, где предприятие регулярно обрабатывает серийные партии и хочет сократить время перехода между толщинами стекла.
Если производство работает с фигурной кромкой, глубоким фацетом, двусторонней обработкой или требует обработки четырёх сторон без ручного разворота, задачу нужно рассматривать отдельно. В каталоге VEGA есть другие типы оборудования для обработки кромки стекла, поэтому конфигурацию целесообразно подбирать под весь технологический маршрут, а не только под одну операцию.
Сравнение оборудования перед покупкой
При выборе кромочного оборудования полезно сравнивать не количество функций в описании, а то, какие производственные риски закрывает конструкция. Для прямолинейной обработки ключевыми остаются устойчивость механики, равномерная подача, удобство переналадки, контроль нагрузки, обслуживание мокрой зоны и доступность сервиса.
На примере VitReX MLZ-9325 эти задачи решаются сочетанием 9 шпиндельных узлов, ременного транспортёра, литой станины, электронной настройки по толщине, сенсорного управления и контроля нагрузки на шлифовальные агрегаты. Такой набор не отменяет технологическую дисциплину, но делает процесс более управляемым и повторяемым.
Основные особенности модели
- 9 шпинделей - последовательная обработка кромки за один проход;
- электронная настройка по толщине - меньше ручных переналадок;
- ременной транспортёр и литая станина - более стабильное движение заготовки;
- контроль нагрузки - понятнее состояние шпиндельных узлов в работе;
- опциональная автоматическая смазка — подача смазки по заданному интервалу с сохранением регламентного контроля системы.
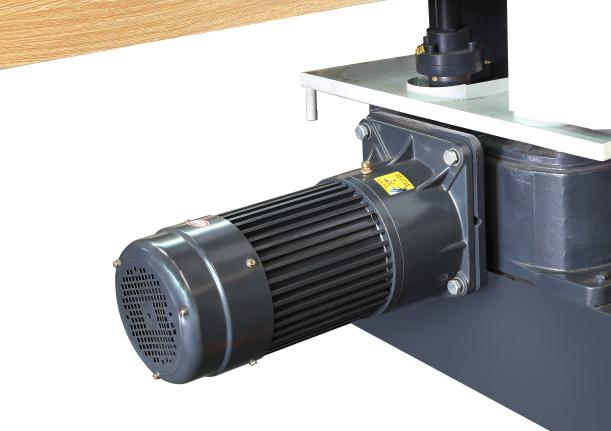
Подробное описание конструкции и узлов — обзор VitReX MLZ-9325