
Оборудование для обработки алюминиевых профилей для окон и дверей
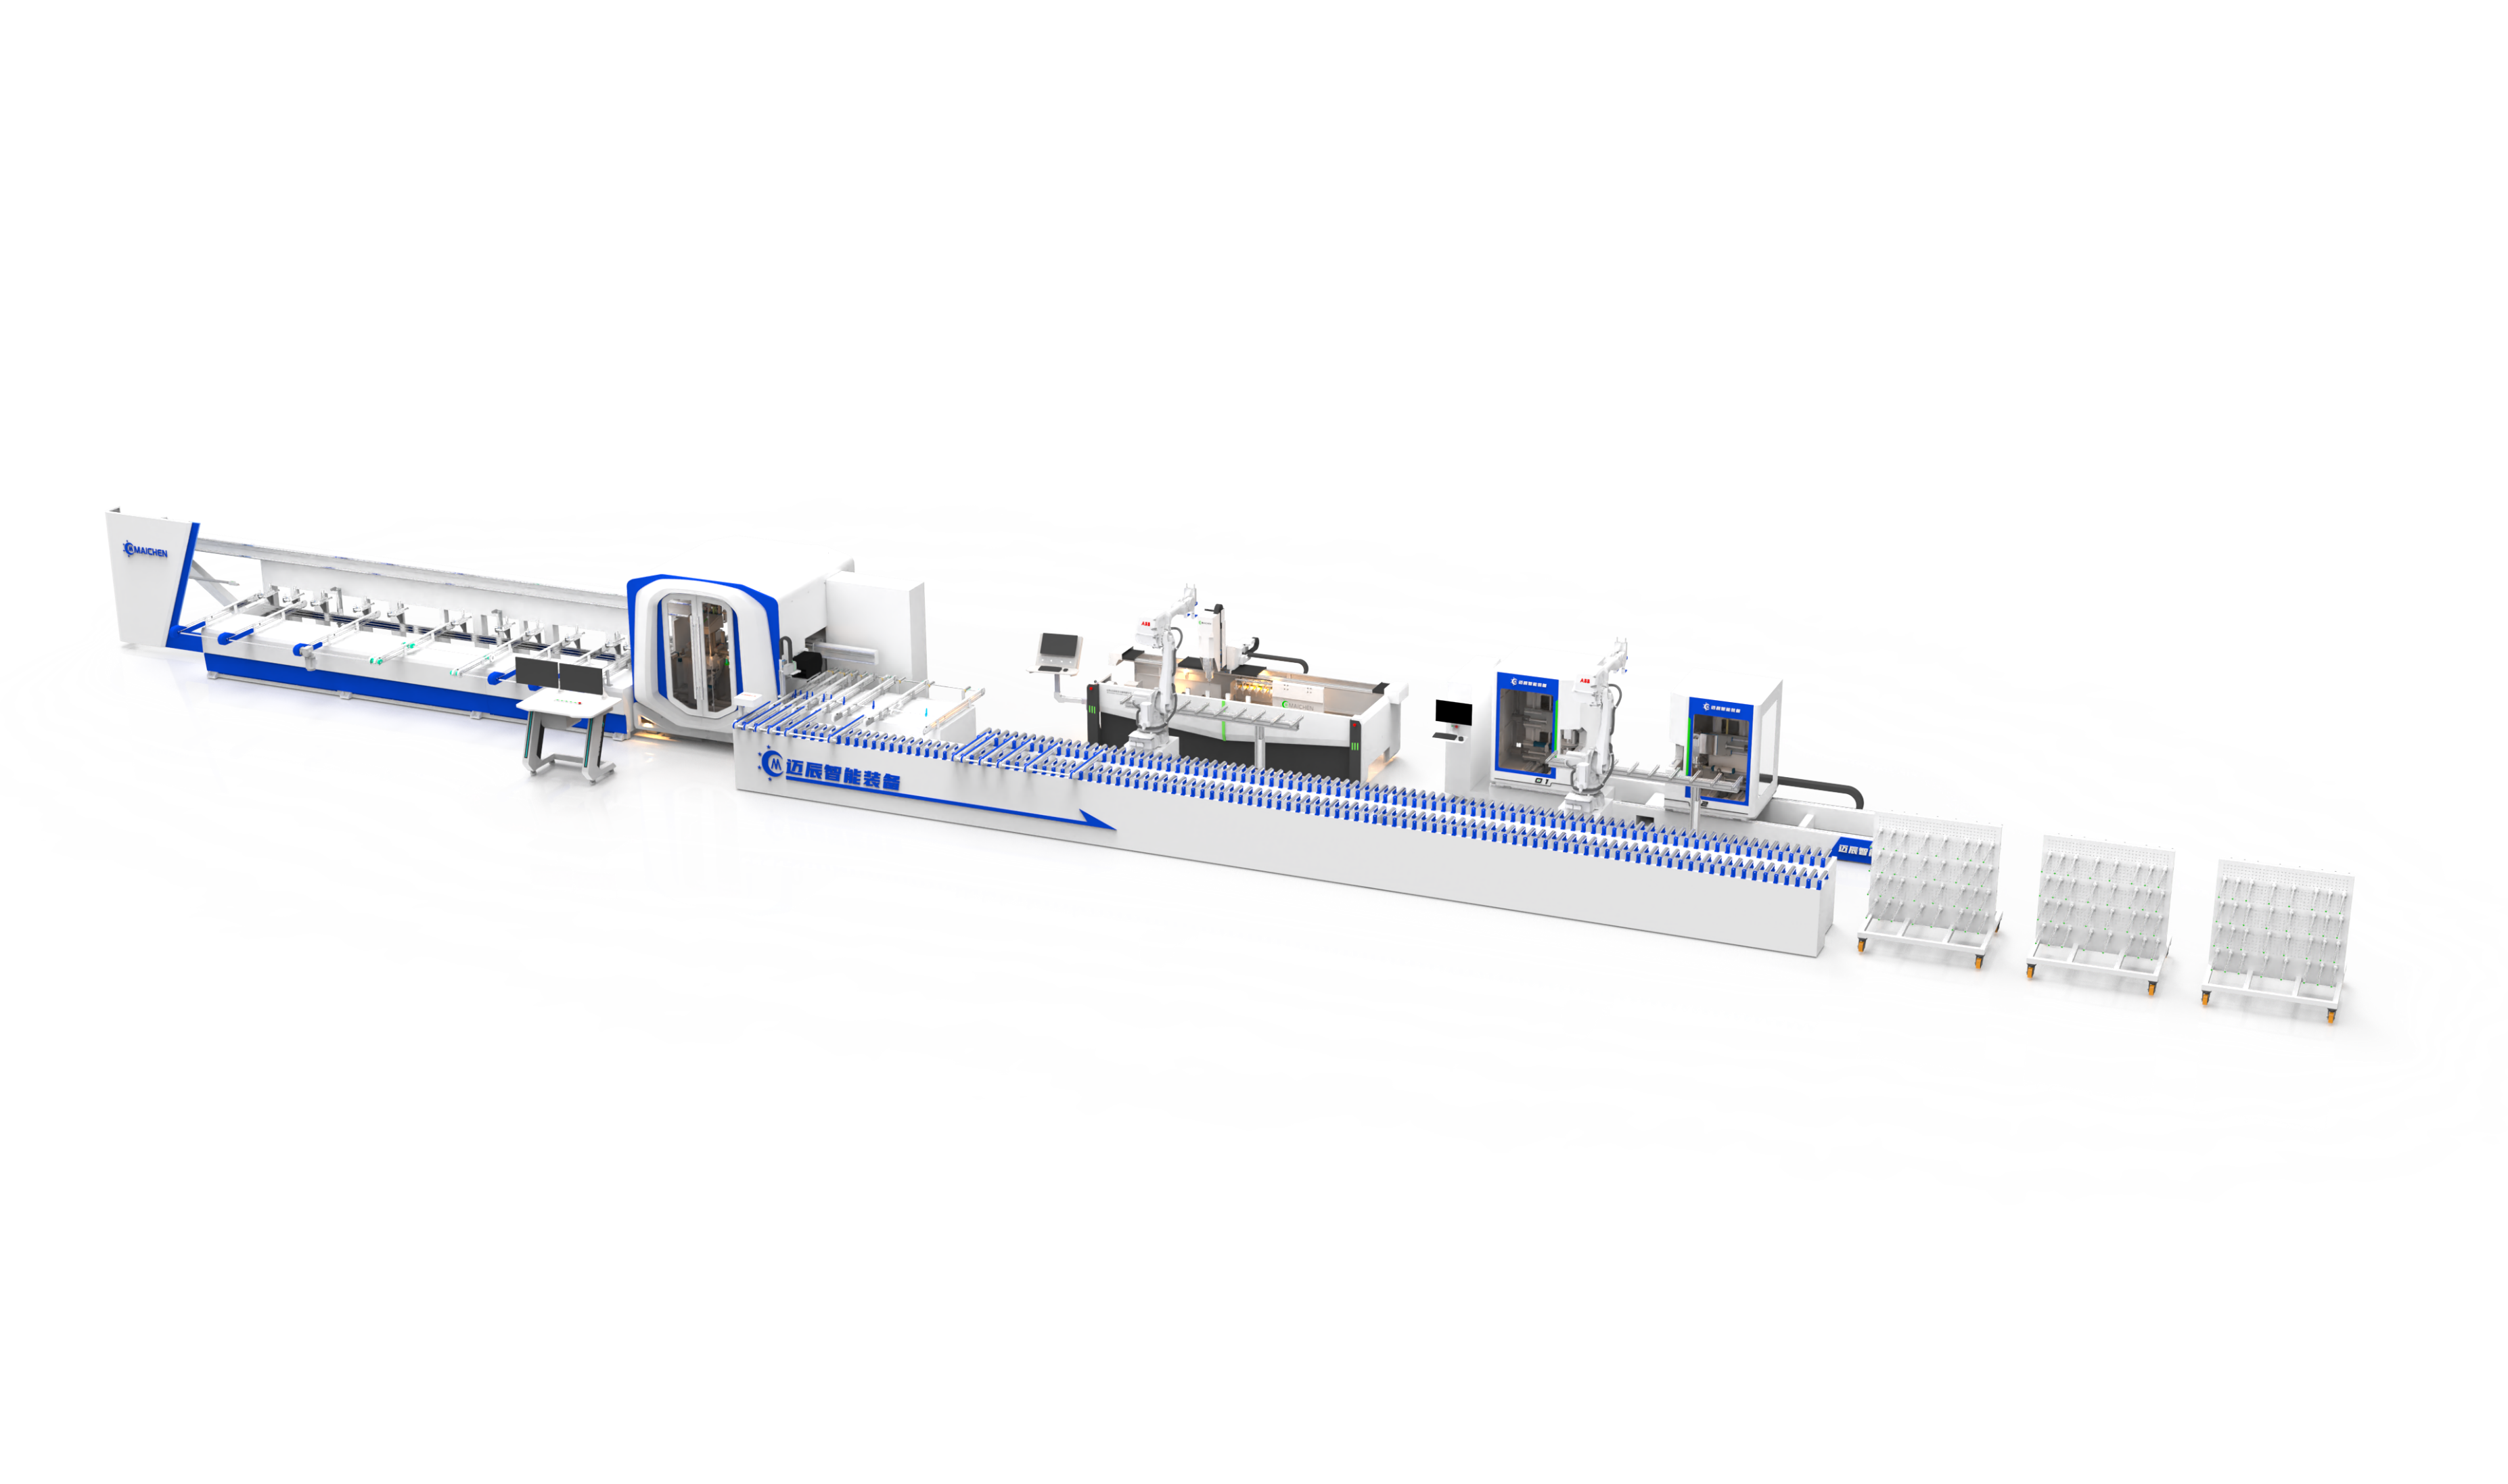
Пример компоновки автоматизированной линии обработки алюминиевых профилей из материалов производителя.
Оборудование для обработки алюминиевых профилей: от заготовки до готовой рамы
Производство алюминиевых оконных и дверных конструкций состоит не из одной операции резки. Технологическая цепочка включает оптимизацию раскроя, формирование длины и углов заготовки, сверление и фрезерование технологических отверстий, обработку торцов импостных профилей, сортировку деталей, комплектование по заказам и соединение углов рамы или створки. Чем шире номенклатура профильных систем и выше доля индивидуальных заказов, тем важнее управляемость потока и повторяемость каждой операции.
Современный подход строится вокруг цифрового задания. Геометрия изделия и перечень операций формируются в производственной системе, после чего данные передаются на отдельные станки или объединённую линию. Это позволяет связывать обработку детали с конкретным заказом, уменьшать количество ручных перенастроек и организовывать производство не отдельными «островами», а как последовательный технологический процесс.
Shandong Maichen CNC: профиль производителя
Shandong Maichen CNC Equipment Co., Ltd. — производитель оборудования для обработки профилей и изготовления оконно-дверных конструкций. В предоставленной технической презентации указано, что компания основана в 2015 году и объединяет разработку, механическое производство и сборку оборудования. В материалах производителя приведены собственные участки механообработки, сварки, окраски и интеллектуальной сборки, а также парк вертикальных, горизонтальных и портальных обрабатывающих центров.
По данным презентации, производственная база включает более 40 му территории, около 130 сотрудников и порядка 22 000 м² механических, сварочных, окрасочных и сборочных площадей. Для заказчика эти сведения важны не сами по себе, а как подтверждение возможности производителя выполнять значительную часть операций по изготовлению рам, деталей и узлов внутри собственного производственного контура.
Производственная база Shandong Maichen CNC Equipment Co., Ltd. — изображение из презентации производителя.
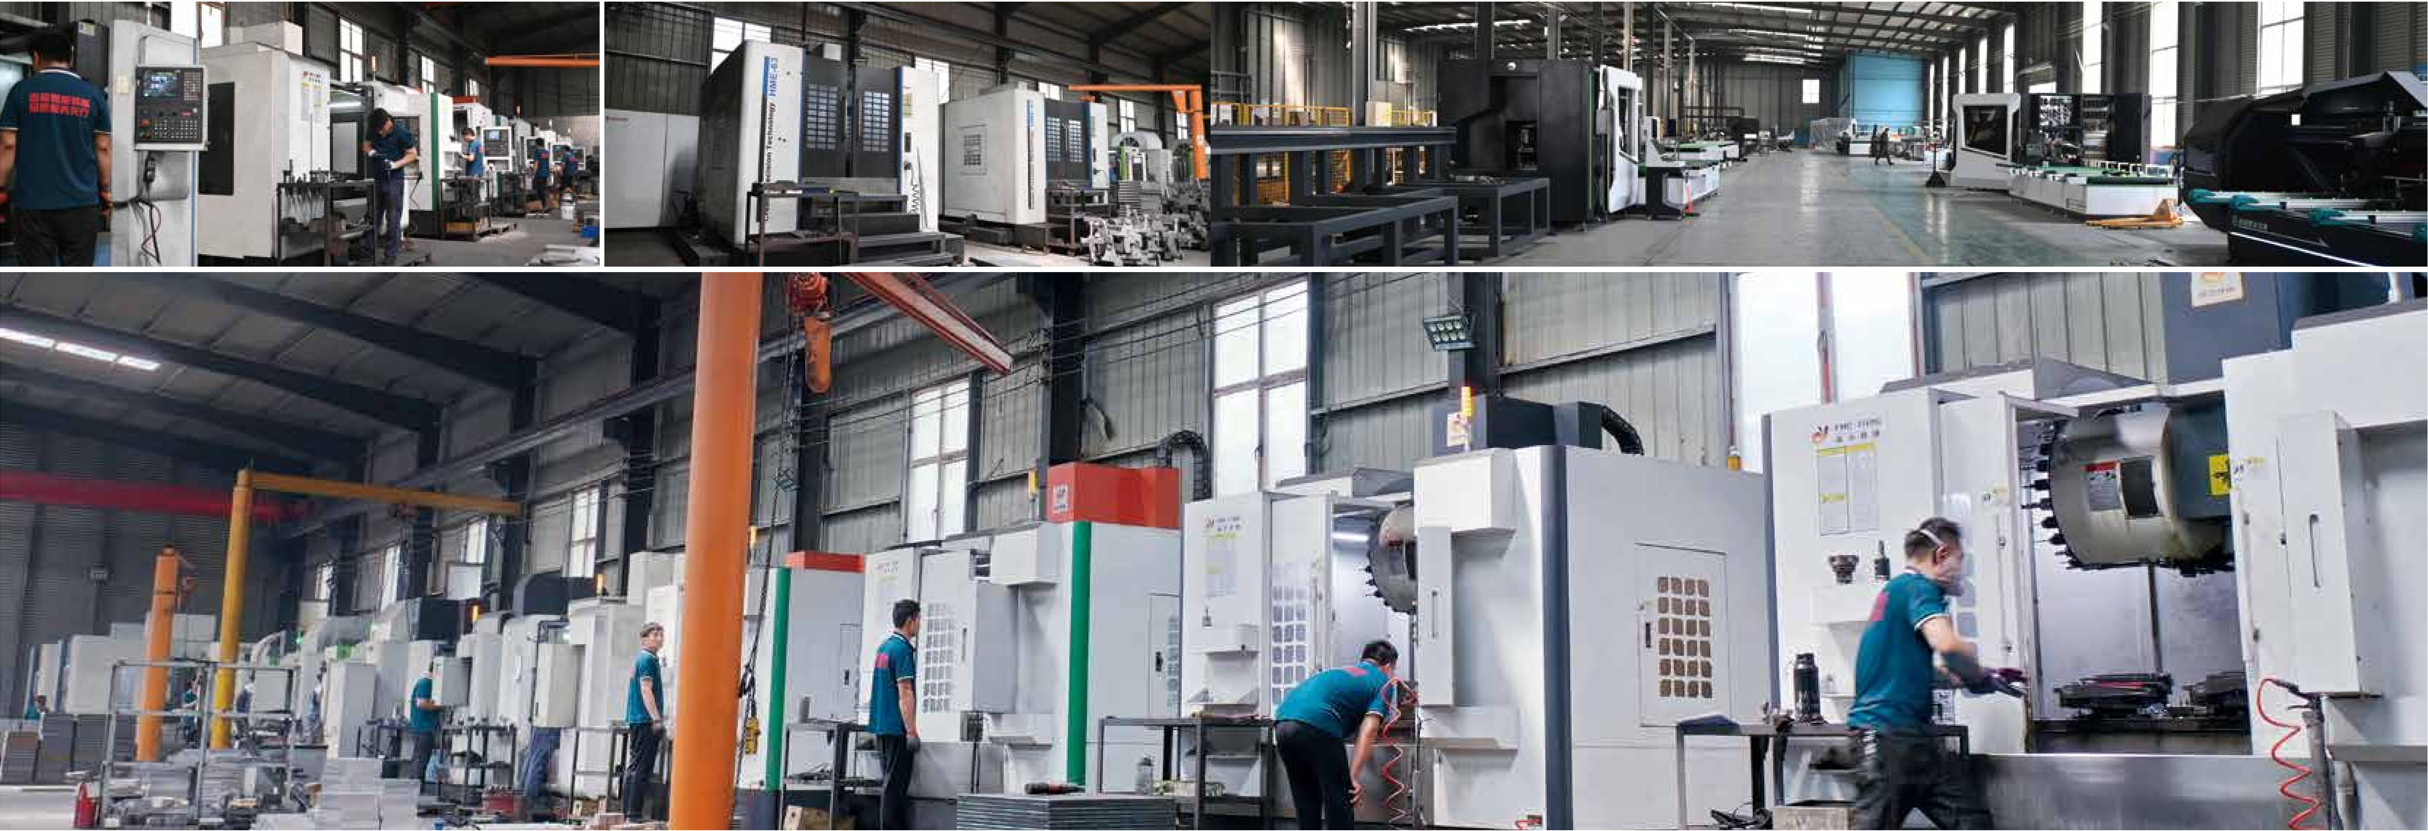
Участок механической обработки производителя.
Какие операции включает обработка алюминиевого профиля
1. Раскрой и комбинированная обработка профиля
На этапе раскроя важно не только получить размер детали. В зависимости от конфигурации оборудования одновременно могут выполняться угловые резы, отдельные технологические операции и маркировка. В интеллектуальной линии Maichen центральным участком выступает рабочая станция MC SUPER PRO 5. В презентации производителя для неё указана трёхзонная компоновка: длинноходовая зона сверления/фрезерования, лазерная зона и зона резки.
Для MC SUPER PRO 5 заявлены стационарное лазерное режущее устройство, автоматическая коррекция позиционирования манипулятора, возможность резки верхней пилой под различными углами и отдельный узел для обработки защитного углового элемента. Такая компоновка ориентирована на сокращение числа промежуточных установок профиля и объединение нескольких операций в одном производственном потоке.
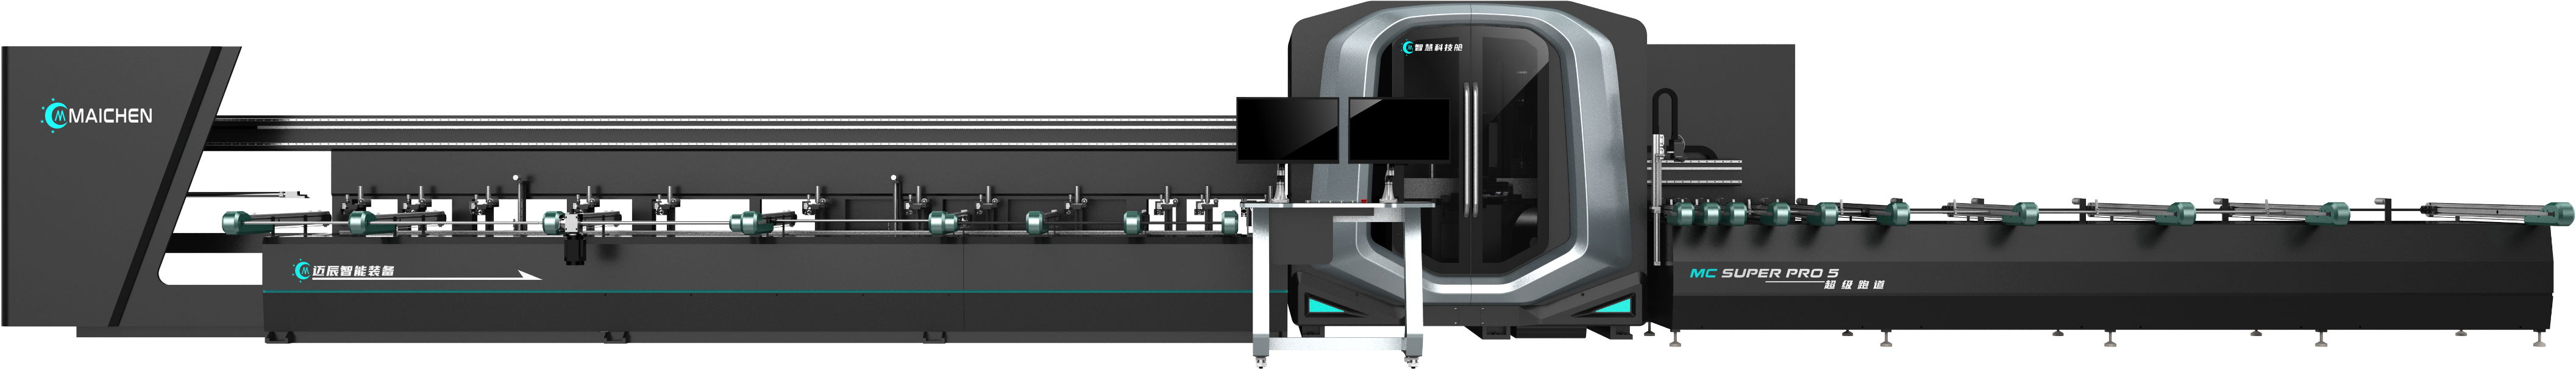
MC SUPER PRO 5 — рабочая станция для комплексной обработки профиля.
2. CNC-сверление и фрезерование
Сверлильно-фрезерная обработка формирует отверстия и пазы под фурнитуру, крепёж, дренаж и соединительные элементы. Для серийного производства критично, чтобы координаты задавались программно, а зажимы и рабочий стол позволяли обрабатывать разные стороны детали без лишних ручных переустановок.
В представленной линии используется CNC-центр SKX-CNC-3000A. Производитель указывает 8-осевую систему управления, сервоприводный поворот рабочего стола в диапазоне от +90° до -90°, автоматическое уклонение зажимов, автоматическую смену инструмента и пяти-позиционный инструментальный магазин. За одну установку предусмотрена обработка трёх сторон профиля.
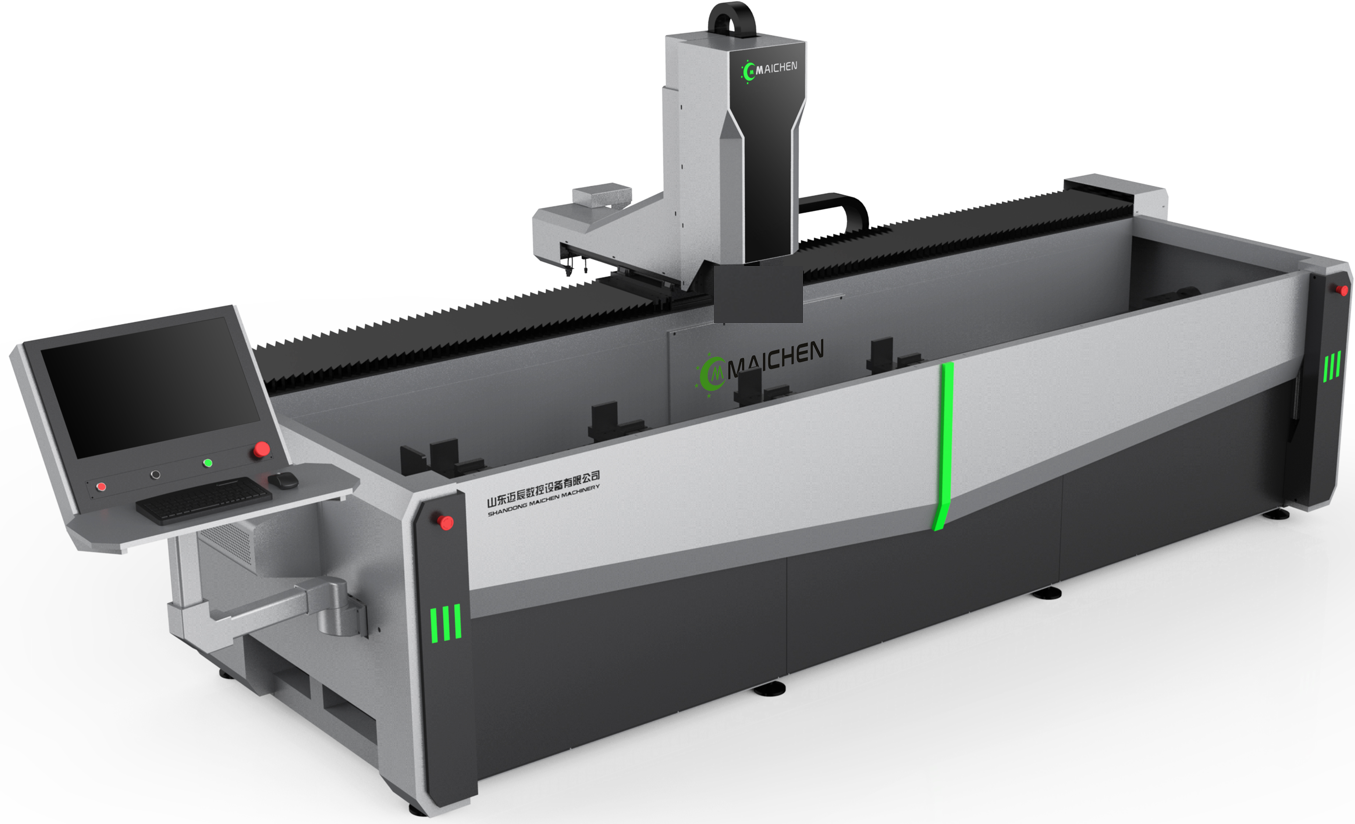
SKX-CNC-3000A — CNC-центр сверления и фрезерования алюминиевого профиля.
3. Торцефрезерная обработка импостов
При изготовлении рам и створок торцы импостных и поперечных профилей должны соответствовать геометрии сопрягаемого профиля. Для этого используется торцефрезерная обработка. В материалах Maichen показан двухголовочный торцефрезерный центр MC SKSD-3500, рассчитанный на автоматизированную обработку алюминиевых оконных, дверных и фасадных профилей.
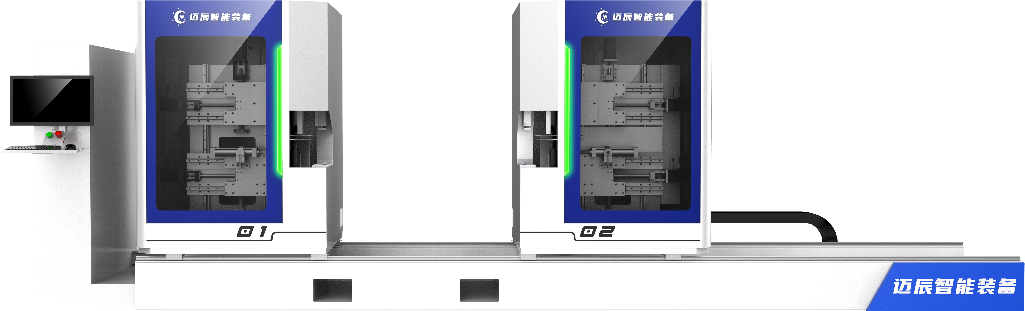
MC SKSD-3500 — двухголовочный центр торцевого фрезерования.
4. Автоматическая сортировка: связующее звено между станками
Даже производительные обрабатывающие центры не формируют непрерывную линию, если детали после каждой операции необходимо вручную переносить, искать и раскладывать. Поэтому в автоматизированном цехе важную роль играет внутренняя логистика. Сортировочная линия MC FJX-6000 предназначена для передачи деталей между участками и распределения потока по технологическому маршруту.
В конфигурации производителя для MC FJX-6000 указаны MES как программный уровень управления, система Siemens и визуальная система Hikvision. Транспортная часть включает роликовые конвейеры и подъёмные поперечные ремни. Длина отдельной секции — 4000–6000 мм с возможностью адаптации под проект; максимальная заявленная длина сортируемого профиля — 5000 мм, максимальная ширина — 200 мм. Для управления направлением потока предусмотрено промышленное сканирование.
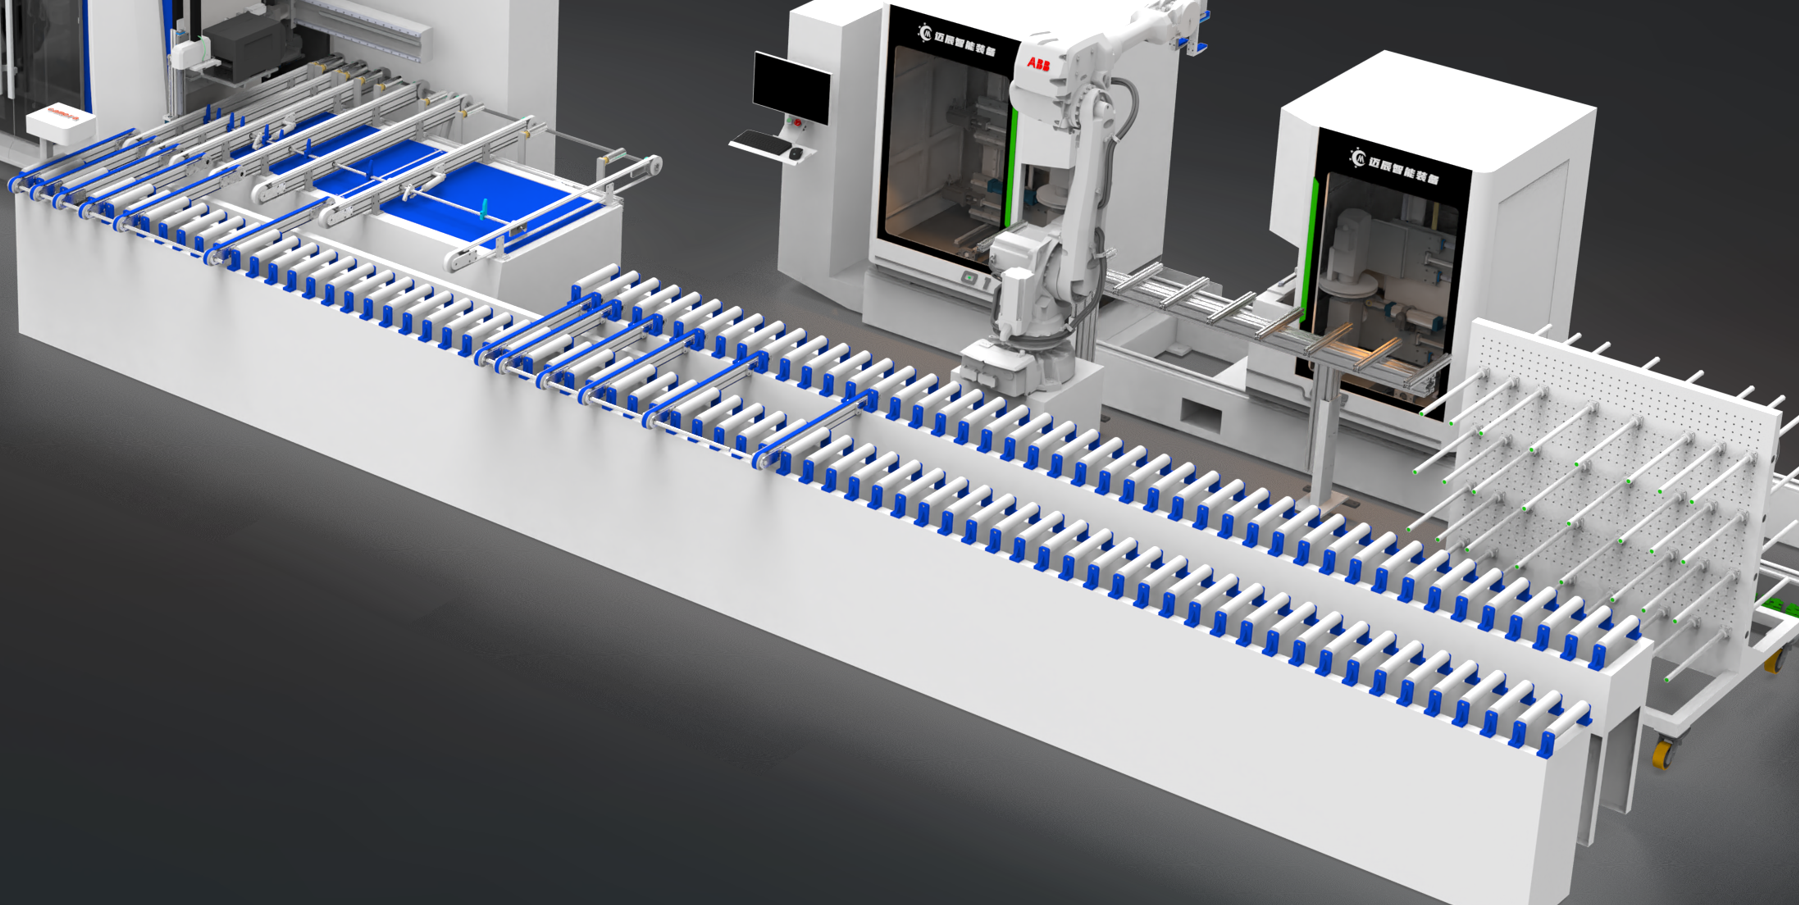
MC FJX-6000 — автоматизированная сортировочная линия.
5. Комплектование деталей по заказам
После обработки профильные детали должны попасть на сборку не просто поштучно, а в составе конкретной рамы или створки. Интеллектуальная платформа MC QTC-8 использует QR-код для идентификации места комплектования: после сканирования система указывает нужную позицию световой индикацией. Производитель также предусматривает работу с несколькими тележками, их программную идентификацию, мобильное питание и беспроводную связь Wi‑Fi.
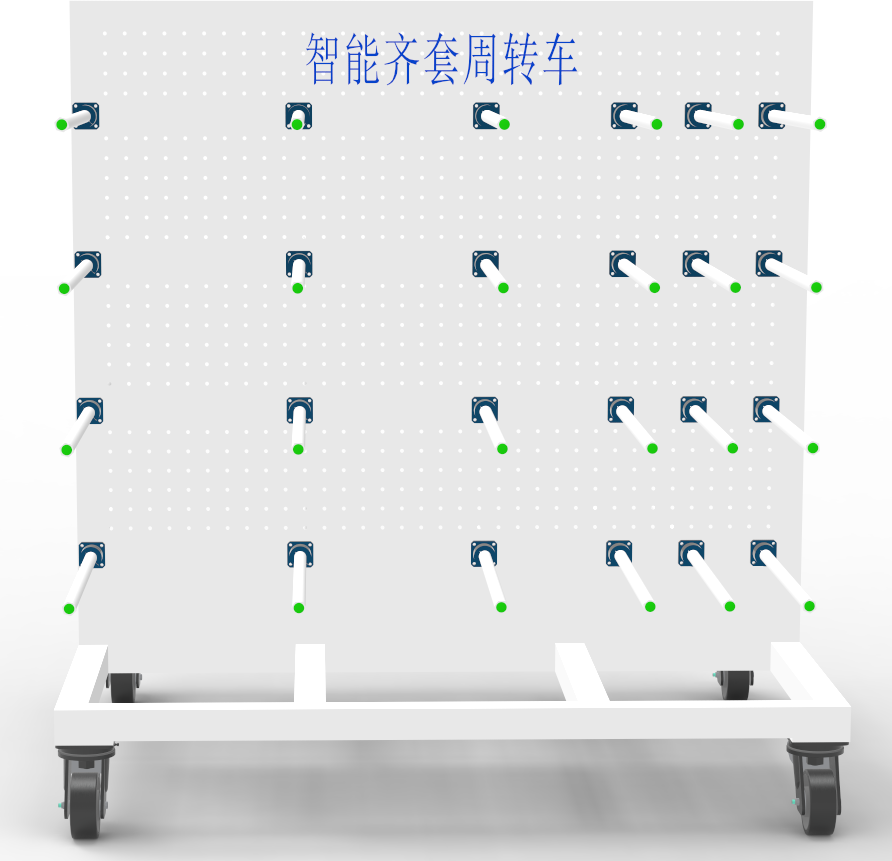
MC QTC-8 — платформа для комплектования обработанных профилей по заказам.
6. Сервоприводная угловая сборка рам и створок
Финальная механическая стадия изготовления алюминиевой рамы — соединение углов. В четырёхголовочной линии MC STZ-2200×3000 производитель применяет сервоприводное управление. Настройка положения и глубины инструмента выполняется вводом параметров, а память системы позволяет сохранять настройки для повторно используемых профильных систем. В презентации заявлено хранение более 100 наборов параметров профиля.
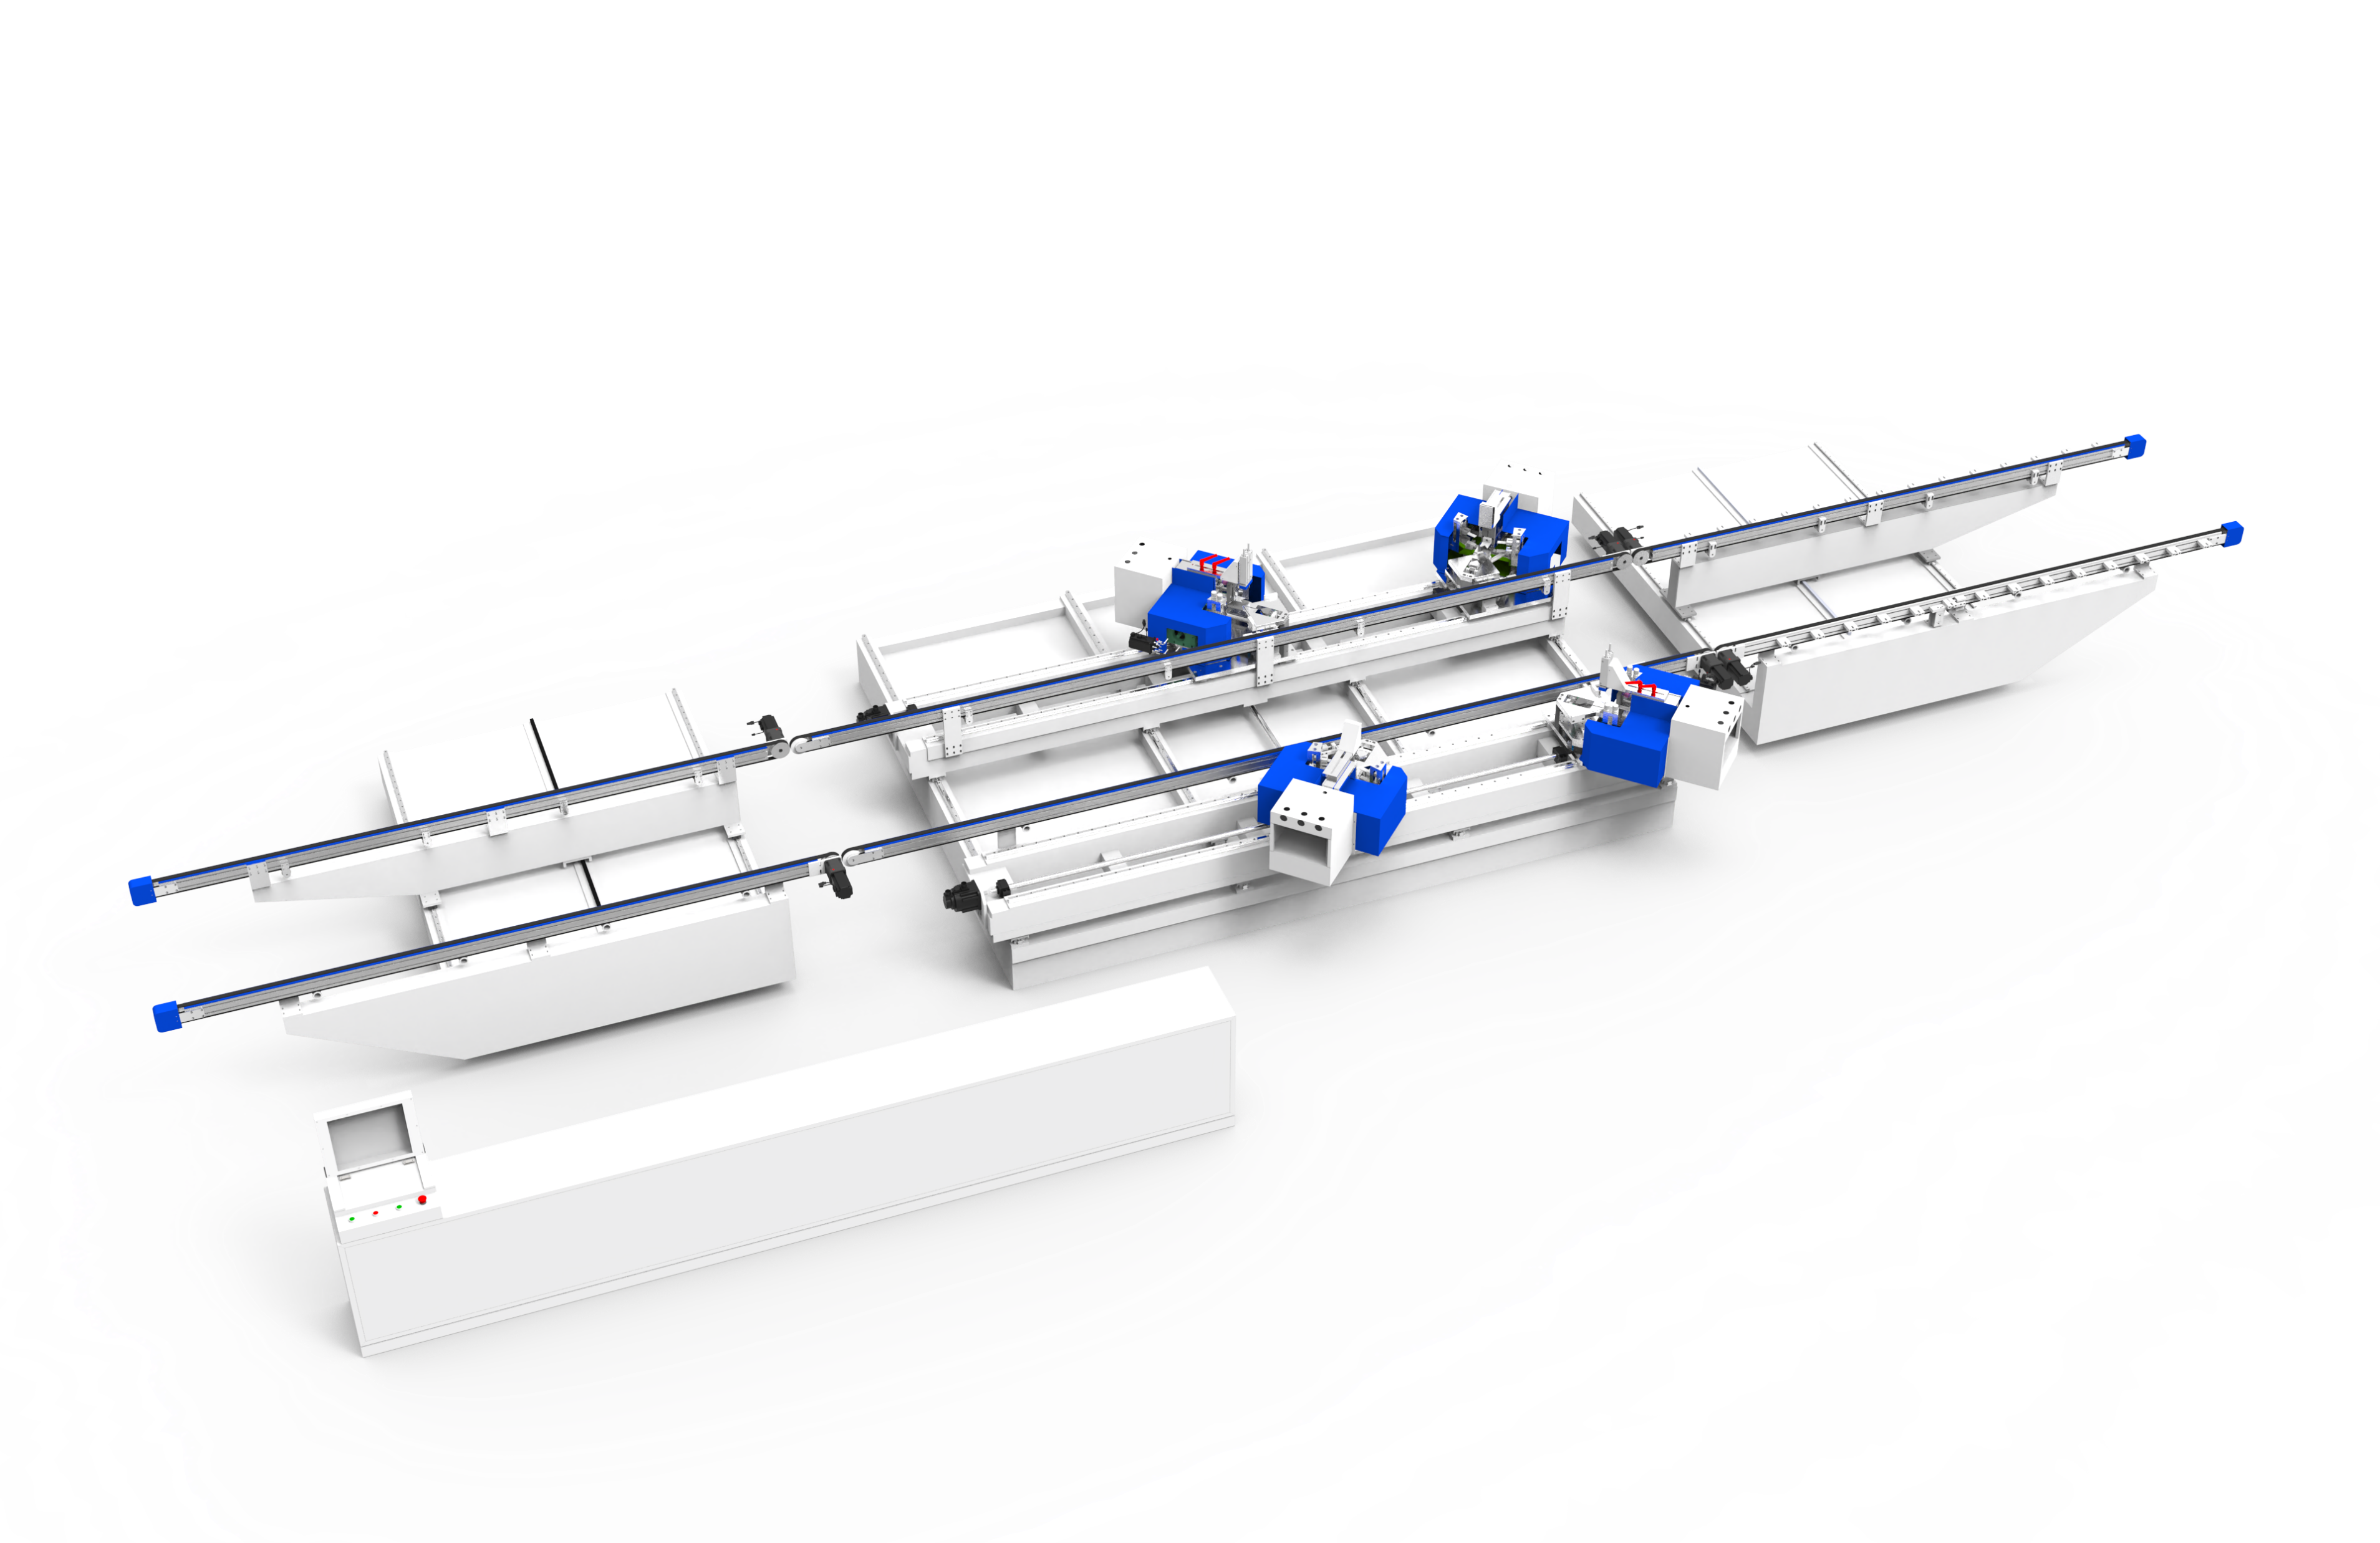
MC STZ-2200×3000 — сервоприводная четырёхголовочная линия угловой сборки.
Интеллектуальная линия как единая производственная система
Главное отличие автоматической линии от набора отдельных станков — согласование материального и информационного потоков. Деталь должна быть идентифицирована, обработана по своему маршруту и передана к следующей операции без потери связи с заказом. Для этого применяются штрих- или QR-коды, производственное программное обеспечение, PLC/ЧПУ оборудования, сканеры и средства внутрицеховой транспортировки.
В представленной схеме Maichen сортировочная линия работает совместно с MES, системой Siemens и машинным зрением Hikvision. На уровне отдельных станков используются CNC/PLC и сервоприводы. Конкретный состав программной интеграции зависит от проекта: при подборе линии необходимо заранее определить, какая система формирует заказ, какой формат данных передаётся, где создаётся карта обработки и как выполняется обратная идентификация детали.
Как выбрать оборудование под производство алюминиевых окон и дверей
Подбор начинается не с модели станка, а с производственной задачи. Два предприятия с одинаковым месячным объёмом могут требовать различной конфигурации: одно выпускает повторяющиеся стандартные окна, другое работает с десятками систем и индивидуальной геометрией. Поэтому для корректного технического решения нужны исходные данные по изделиям, профилям, операциям и организации цеха.
- Профильные системы и каталоги сечений: минимальная и максимальная ширина/высота, сложные выступы, термовставки, ограничения по зажиму.
- Максимальная и минимальная длина детали, типовые углы реза и необходимость нестандартных резов.
- Перечень отверстий, пазов, фрезерных выборок, дренажа и операций под фурнитуру.
- Максимальные размеры готовых рам и створок, масса и особенности углового соединения.
- Плановая производительность: изделий в смену, структура заказов, число смен, доля нестандартных изделий.
- Требуемый уровень автоматизации: отдельные станки, связанная линия, сортировка, комплектование, роботизация.
- Программная система предприятия: оптимизатор, ERP/MES, необходимость импорта заданий и обратного статуса.
- Коммуникации: 380 В, сжатый воздух, аспирация/удаление стружки, площадь и логистика внутри помещения.
Когда автоматическая линия оправдана
Автоматизация особенно рациональна, когда существенную долю времени занимает не сама резка или фрезерование, а перемещение, поиск и повторная идентификация деталей. Её эффект выше при большой номенклатуре изделий, частой смене заказов и необходимости прослеживаемости. При небольших объёмах и простом ассортименте отдельные CNC-станки могут быть экономически предпочтительнее полной линии.
Поэтому сравнивать решения следует не только по паспортной скорости одного станка. Нужно учитывать такт всей цепочки, число операторов, количество ручных перекладок, время переналадки, накопители между операциями, объём незавершённого производства и риск ошибок комплектования. Только после этого можно оценивать требуемую степень автоматизации.
Требования к установке и подготовке площадки
Для оборудования этого класса типовыми являются трёхфазное электропитание 380 В / 50 Гц и сжатый воздух. В технических данных SKX-CNC-3000A и MC SKSD-3500 указано рабочее давление 0,6–0,8 МПа и расход воздуха 180 л/мин для каждого станка. Для линии угловой сборки MC STZ-2200×3000 также требуется 0,6–0,8 МПа. Фактический суммарный расход воздуха, подключённая электрическая мощность и требования к удалению стружки рассчитываются по окончательной конфигурации линии.
При проектировании участка необходимо предусмотреть не только габариты оборудования, но и сервисные зоны, проходы, места накопления профиля, безопасные зоны движения роботов и манипуляторов, маршруты вывоза стружки и доступ к электро- и пневмошкафам. Для длинномерного профиля ошибка в компоновке часто приводит к тому, что паспортно подходящий станок физически неудобно обслуживать или невозможно встроить в поток без лишних разворотов детали.
VEGA: подбор, поставка и техническая проработка проекта
VEGA (ООО «Витрекс») подбирает оборудование и производственные комплексы под конкретные оконные и дверные профильные системы. Для технической проработки могут быть использованы каталоги профилей, чертежи изделий, перечень операций, требуемая производительность и план цеха. По результатам формируется состав оборудования, схема потока, требования к коммуникациям и перечень вопросов по программной интеграции.
При выборе автоматизированной линии важно зафиксировать в спецификации не только наименования станков, но и состав программного обеспечения, интерфейсы обмена, границы ответственности по интеграции, состав конвейеров и накопителей, требования к маркировке, перечень инструментов и оснастки, а также условия монтажа, пусконаладки и обучения персонала.
FAQ: практические вопросы по обработке алюминиевого профиля
Нужен ли CNC-центр, если есть отдельный копировально-фрезерный станок?
CNC-центр оправдан при большом количестве повторяемых координатных операций, широкой номенклатуре профилей и необходимости загружать задания программно. Для единичных простых операций отдельный станок может быть достаточен.
Что важнее при выборе линии — скорость резки или производительность всего потока?
Производительность всей цепочки. Узким местом может стать сверление, торцефрезерование, сортировка, комплектование или сборка, поэтому такт нужно оценивать для маршрута изделия в целом.
Зачем нужна автоматическая сортировка?
Она связывает отдельные операции, направляет детали по маршруту и снижает объём ручного поиска и перекладки. Особенно это важно, когда одновременно в производстве находится несколько заказов.
Какие данные нужны для подбора сверлильно-фрезерного центра?
Каталоги сечений профилей, максимальные длины, чертежи отверстий и пазов, требуемые стороны обработки, перечень инструмента и плановая производительность.
Можно ли сразу проектировать полностью безлюдную линию?
Технически уровень автоматизации может быть высоким, однако реальный проект должен учитывать подачу сырья, контроль качества, пополнение инструмента, удаление стружки, обслуживание и безопасное вмешательство оператора.
Заключение
Современная обработка алюминиевых профилей для окон и дверей постепенно переходит от набора разрозненных станков к связанным производственным ячейкам. В таких комплексах резка, сверление, фрезерование, торцевая обработка, сортировка, комплектование и угловая сборка объединяются материальным потоком и цифровым заданием. Решения Shandong Maichen CNC показывают один из вариантов такой архитектуры — от комбинированной рабочей станции до сортировочной системы, CNC-обработки и сервоприводной сборки рам.
Для подготовки корректного предложения требуется привязать оборудование к конкретной профильной системе и реальной программе выпуска. VEGA (ООО «Витрекс») может выполнить технический подбор после получения исходных данных по профилям, изделиям, требуемой производительности и планировке производственного участка.