
Стеклопакетная линия VitReX LB2000 и LB2500
Линии VitReX LB2000 и LB2500 серии LBS объединяют мойку и сушку стекла, визуальный контроль, установку дистанционной рамки, совмещение листов, прессование и выгрузку готового стеклопакета. Комплекс предназначен для серийного оконного и фасадного производства, где важны повторяемая геометрия, стабильный такт и возможность дальнейшей автоматизации участка вторичной герметизации.
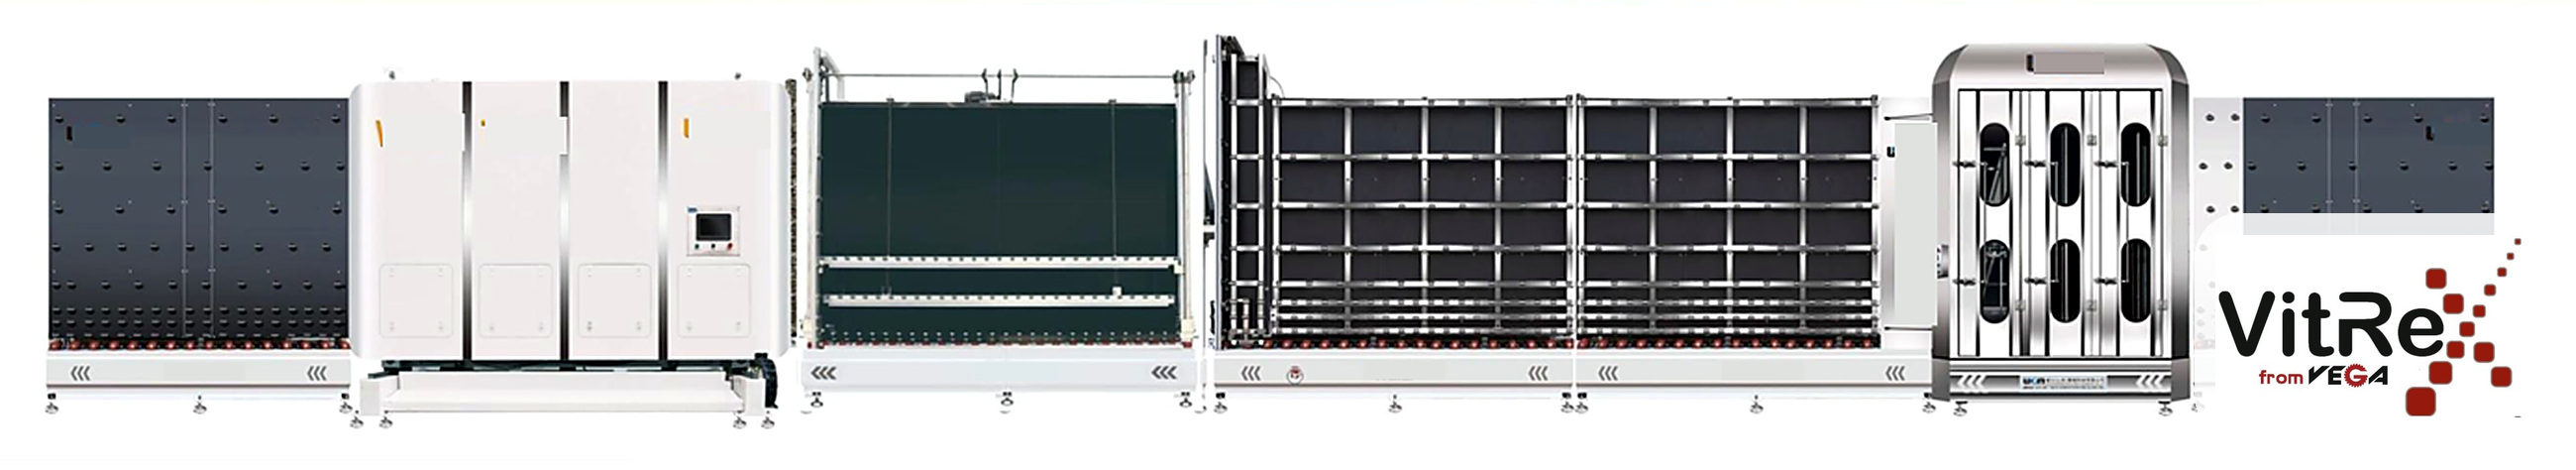
Общий вид автоматической стеклопакетной линии VitReX серии LBS
Ключевые преимущества линии
- Единый технологический поток от загрузки и мойки стекла до прессования и передачи стеклопакета на следующий участок.
- Две базовые высоты обработки: до 2000 мм для модели LB2000 и до 2500 мм для модели LB2500.
- Автоматическое определение параметров стекла и дистанционной рамки в зависимости от выбранной комплектации.
- Контролируемое позиционирование листов перед прессованием, включая производство одно- и двухкамерных стеклопакетов.
- Возможность автоматического заполнения аргоном непосредственно в панельном прессе.
- Опциональная сборка ступенчатых стеклопакетов с технологическим выступом «зуб» по схеме Bystronic.
- Интеграция с совместимым роботом вторичной герметизации с автоматической передачей данных без повторного ручного ввода.
- Выбор направления движения стекла при заказе: слева направо или справа налево.
Назначение и область применения
Стеклопакетная линия предназначена для предприятий, выпускающих оконные, дверные, фасадные и архитектурные стеклопакеты. Она подходит для регулярной серийной работы с одинарными листами стекла, дистанционными рамками разной ширины и пакетами различной формулы. Основная задача комплекса состоит в том, чтобы обеспечить согласованное движение деталей между операциями и сократить количество ручных перемещений.
Модель выбирают прежде всего по максимальной высоте стекла, плановой номенклатуре и конфигурации производственного участка. LB2000 рассчитана на стекло высотой до 2000 мм, LB2500 - до 2500 мм. Максимальная длина в стандартной конфигурации составляет 3500 мм. Если предприятие планирует выпуск крупноформатных, структурных или нестандартно толстых стеклопакетов, параметры пресса и транспортных секций следует закрепить в технической спецификации до заказа.
Сравнение моделей
Для вариантов с автоматическим газонаполнением и увеличенной толщиной пакета рабочий диапазон определяется конструкцией выбранного пресса. На странице представлены исполнения, рассчитанные на пакеты толщиной 12-80 мм; окончательное значение необходимо фиксировать в спецификации конкретной комплектации.
Последовательность производства стеклопакета
1. Оператор или загрузочное устройство подаёт первый лист стекла на приёмный конвейер.
2. Датчики определяют наличие стекла и сторону расположения покрытия Low-E, после чего запускается согласованный цикл мойки и сушки.
3. На инспекционной секции оператор контролирует чистоту поверхности и при необходимости удаляет локальные загрязнения.
4. На участке сборки дистанционная рамка устанавливается на подготовленный лист; позиционирующие упоры задают требуемый отступ.
5. Второй лист, а при двухкамерной формуле и третий лист, автоматически подаются в заданной последовательности.
6. Панельный пресс совмещает и обжимает пакет. В соответствующей комплектации одновременно выполняется заполнение камеры аргоном.
7. Готовый стеклопакет передаётся на выходной конвейер, откидной стол или непосредственно на совместимый робот вторичной герметизации.
Состав автоматической линии
Компоновка включает шесть или семь основных транспортно-технологических секций. Дополнительная инспекционная секция работает как промежуточный накопитель: пока предыдущий пакет находится в прессе, следующий комплект стекол может ожидать своей очереди. Такая схема снижает взаимное влияние операций и помогает поддерживать равномерный производственный такт.
Приёмный конвейер и контроль покрытия Low E
Приёмная секция обеспечивает устойчивую вертикальную подачу стекла. Нижние полиуретановые ролики и опорная панель снижают риск повреждения кромки и поверхности. Датчик наличия запускает технологическую последовательность, а система распознавания покрытия Low-E помогает ориентировать лист так, чтобы чувствительная сторона не контактировала с рабочими элементами, для которых такой контакт не предусмотрен.
Запуск движения может выполняться автоматически или с использованием ножного управления. Конкретная логика зависит от конфигурации линии и принятой схемы безопасности на предприятии.
Мойка и сушка стекла
Качество стеклопакета во многом определяется подготовкой поверхности. Остаточная вода, минеральный налёт и частицы загрязнений могут проявиться после сборки внутри герметичной камеры, поэтому мойка должна работать совместно с системой подготовки воды и эффективной сушкой.
Внутренние элементы моечного модуля изготовлены из нержавеющей стали AISI 304. Съёмные форсунки допускают регулировку направления струи и обслуживание при загрязнении. В зависимости от исполнения устанавливаются три или четыре пары щёток; точное количество и тип щетины согласовываются с учётом обычного и низкоэмиссионного стекла.
Двойные воздушные ножи удаляют влагу с обеих сторон листа. Расстояние до стекла может автоматически корректироваться в зависимости от толщины. Воздушный поток проходит через фильтрацию и при необходимости подогревается. Датчики координируют включение щёток, насосов и воздуходувки, поэтому энергозатратные узлы работают в момент прохождения стекла через соответствующую зону.
Система оборотного водоснабжения
Вода циркулирует по замкнутому контуру через накопительные ёмкости и насосы. Для стабильной мойки необходимо контролировать проводимость воды, состояние фильтров и чистоту баков. В технической таблице страницы указано значение не более 50 мкСм/см; для получения поверхности без минеральных следов целесообразно поддерживать более низкую проводимость, ориентировочно до 20 мкСм/см, если этого требует применяемая технология.
Система деионизации воды заказывается отдельно. Её производительность подбирают по качеству исходной воды, расходу линии и принятому режиму обновления раствора. Для защиты насосов и форсунок необходимо предусмотреть регулярный контроль фильтров и периодическую очистку баков.
Инспекция и установка дистанционной рамки
После сушки стекло поступает на освещённую инспекционную секцию. Равномерная подсветка помогает обнаружить загрязнения, разводы, сколы и дефекты поверхности до окончательной сборки. Это уменьшает вероятность разборки уже сформированного стеклопакета и повторного прохождения технологического цикла.
На сборочной секции оператор устанавливает дистанционную рамку на первый лист. Позиционирующие упоры по осям X и Y задают отступ от кромки, необходимый для нанесения вторичного герметика. Упоры могут управляться сервоприводами, а значения вводятся через панель управления. Для двухкамерного пакета линия последовательно обрабатывает второй и третий листы.
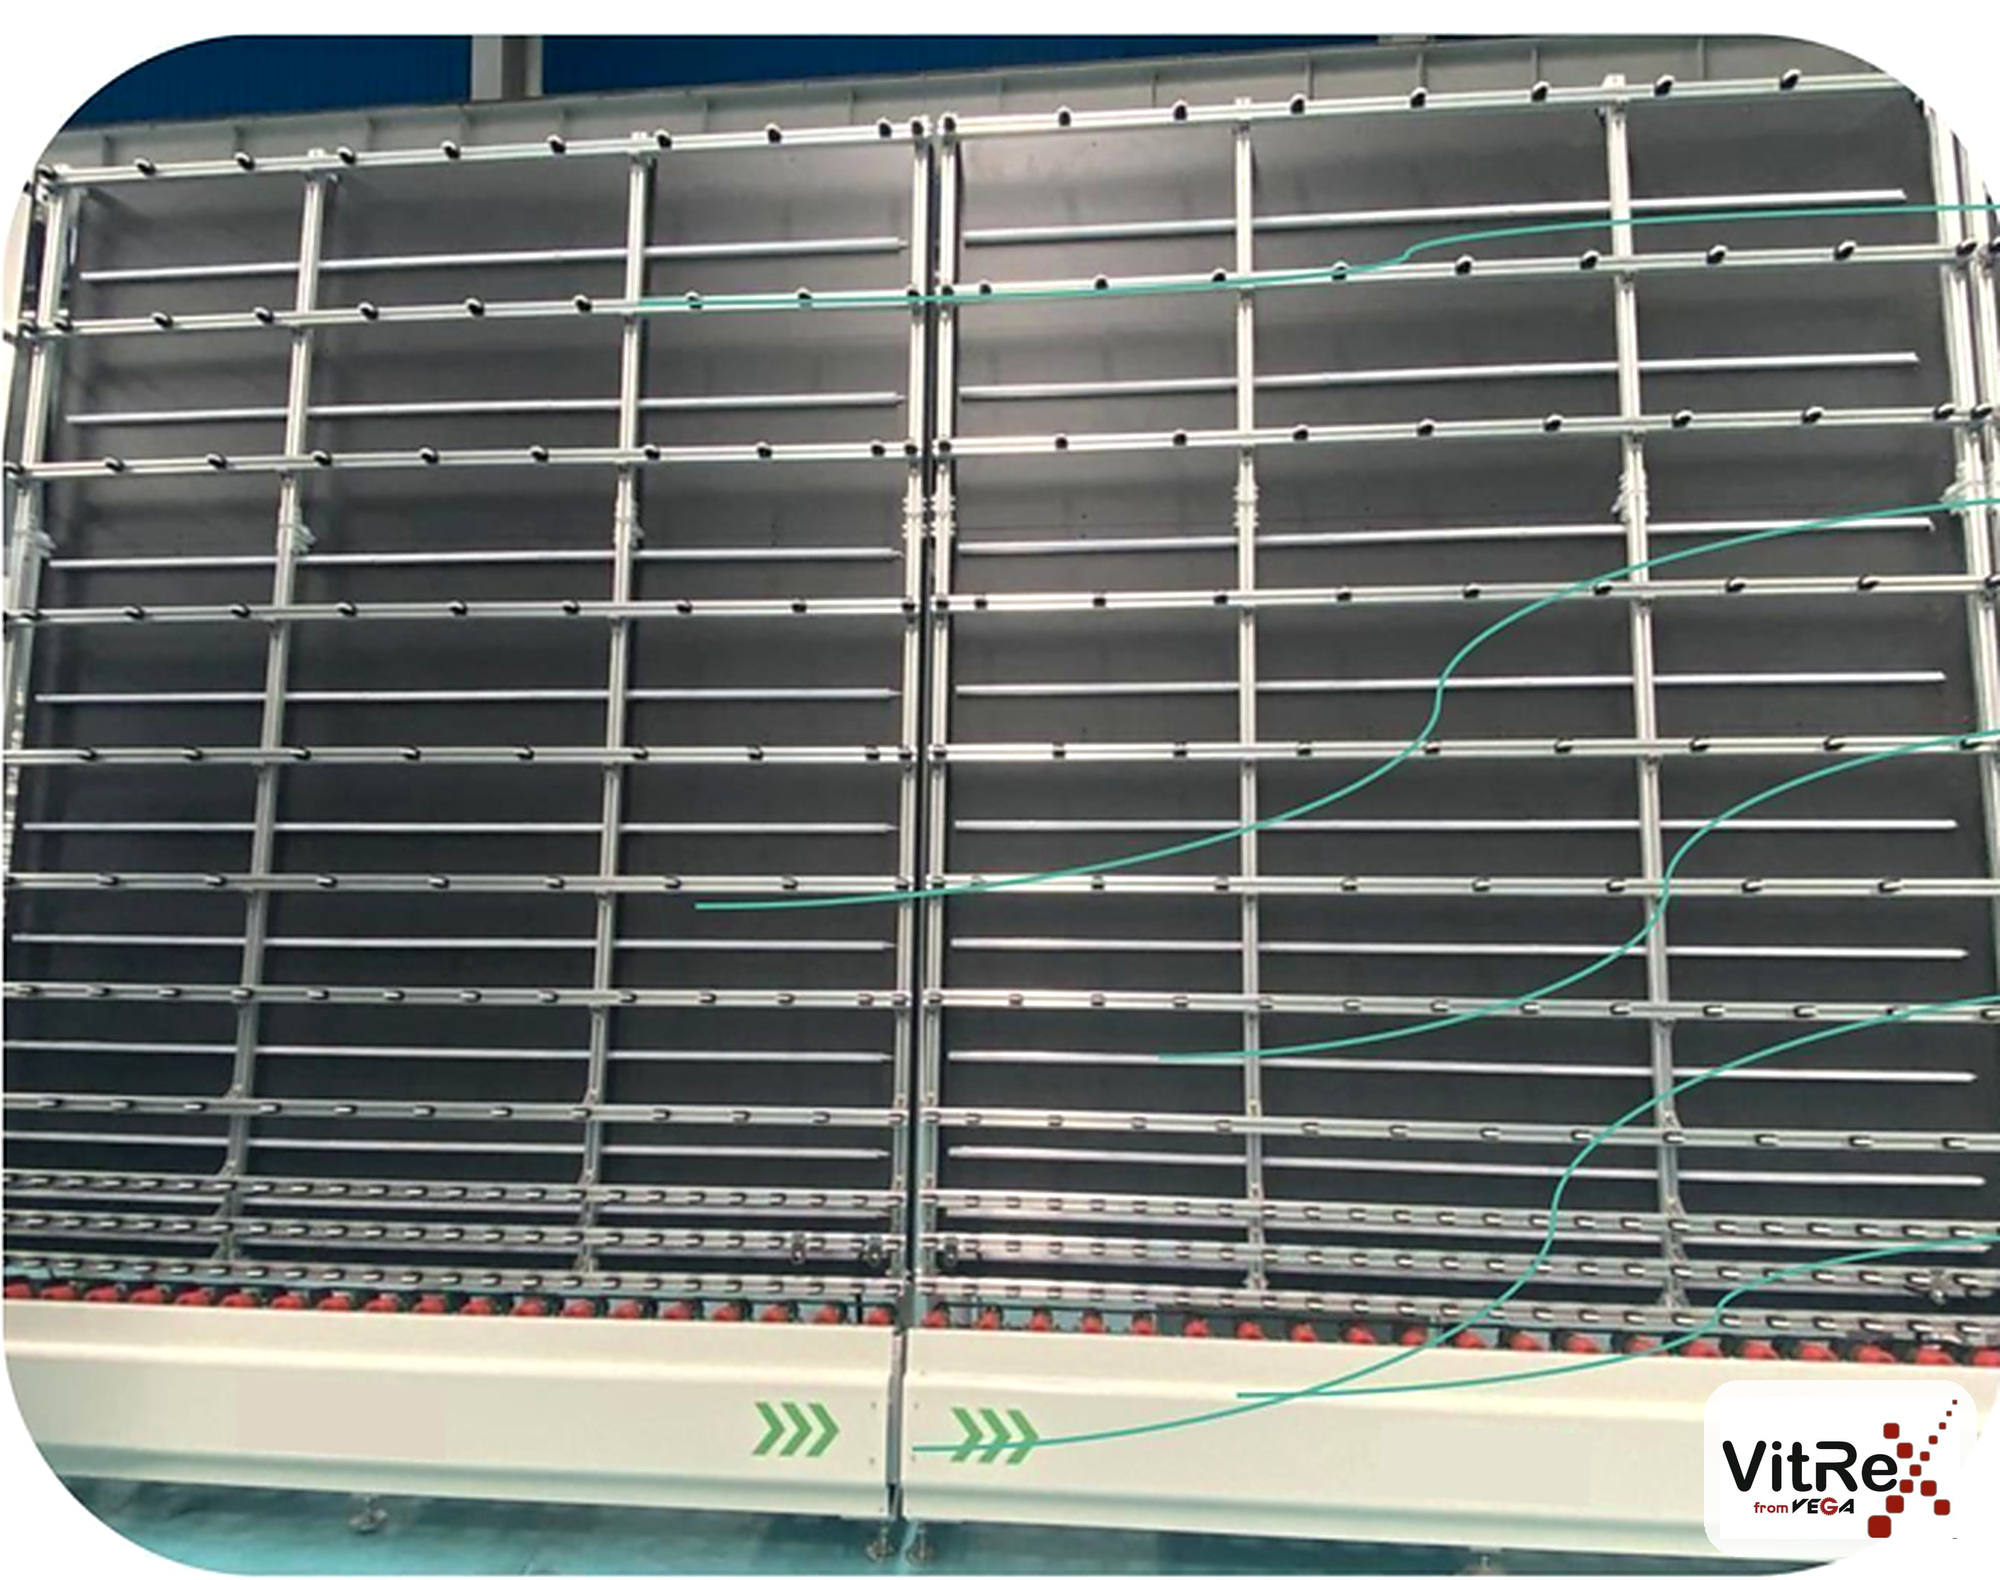
Транспортировочная и инспекционная секция линии
Транспортировка стекла
Силиконовые и полиуретановые ролики поддерживают стекло снизу и направляют его вдоль вертикальной панели. Двухбалочная транспортировочная секция может изменять положение верхней балки в соответствии с высотой изделия, что повышает устойчивость крупноформатных заготовок. Синхронные ремни, цепи и направляющие должны быть отрегулированы так, чтобы стекло проходило между секциями без ударов и перекосов.
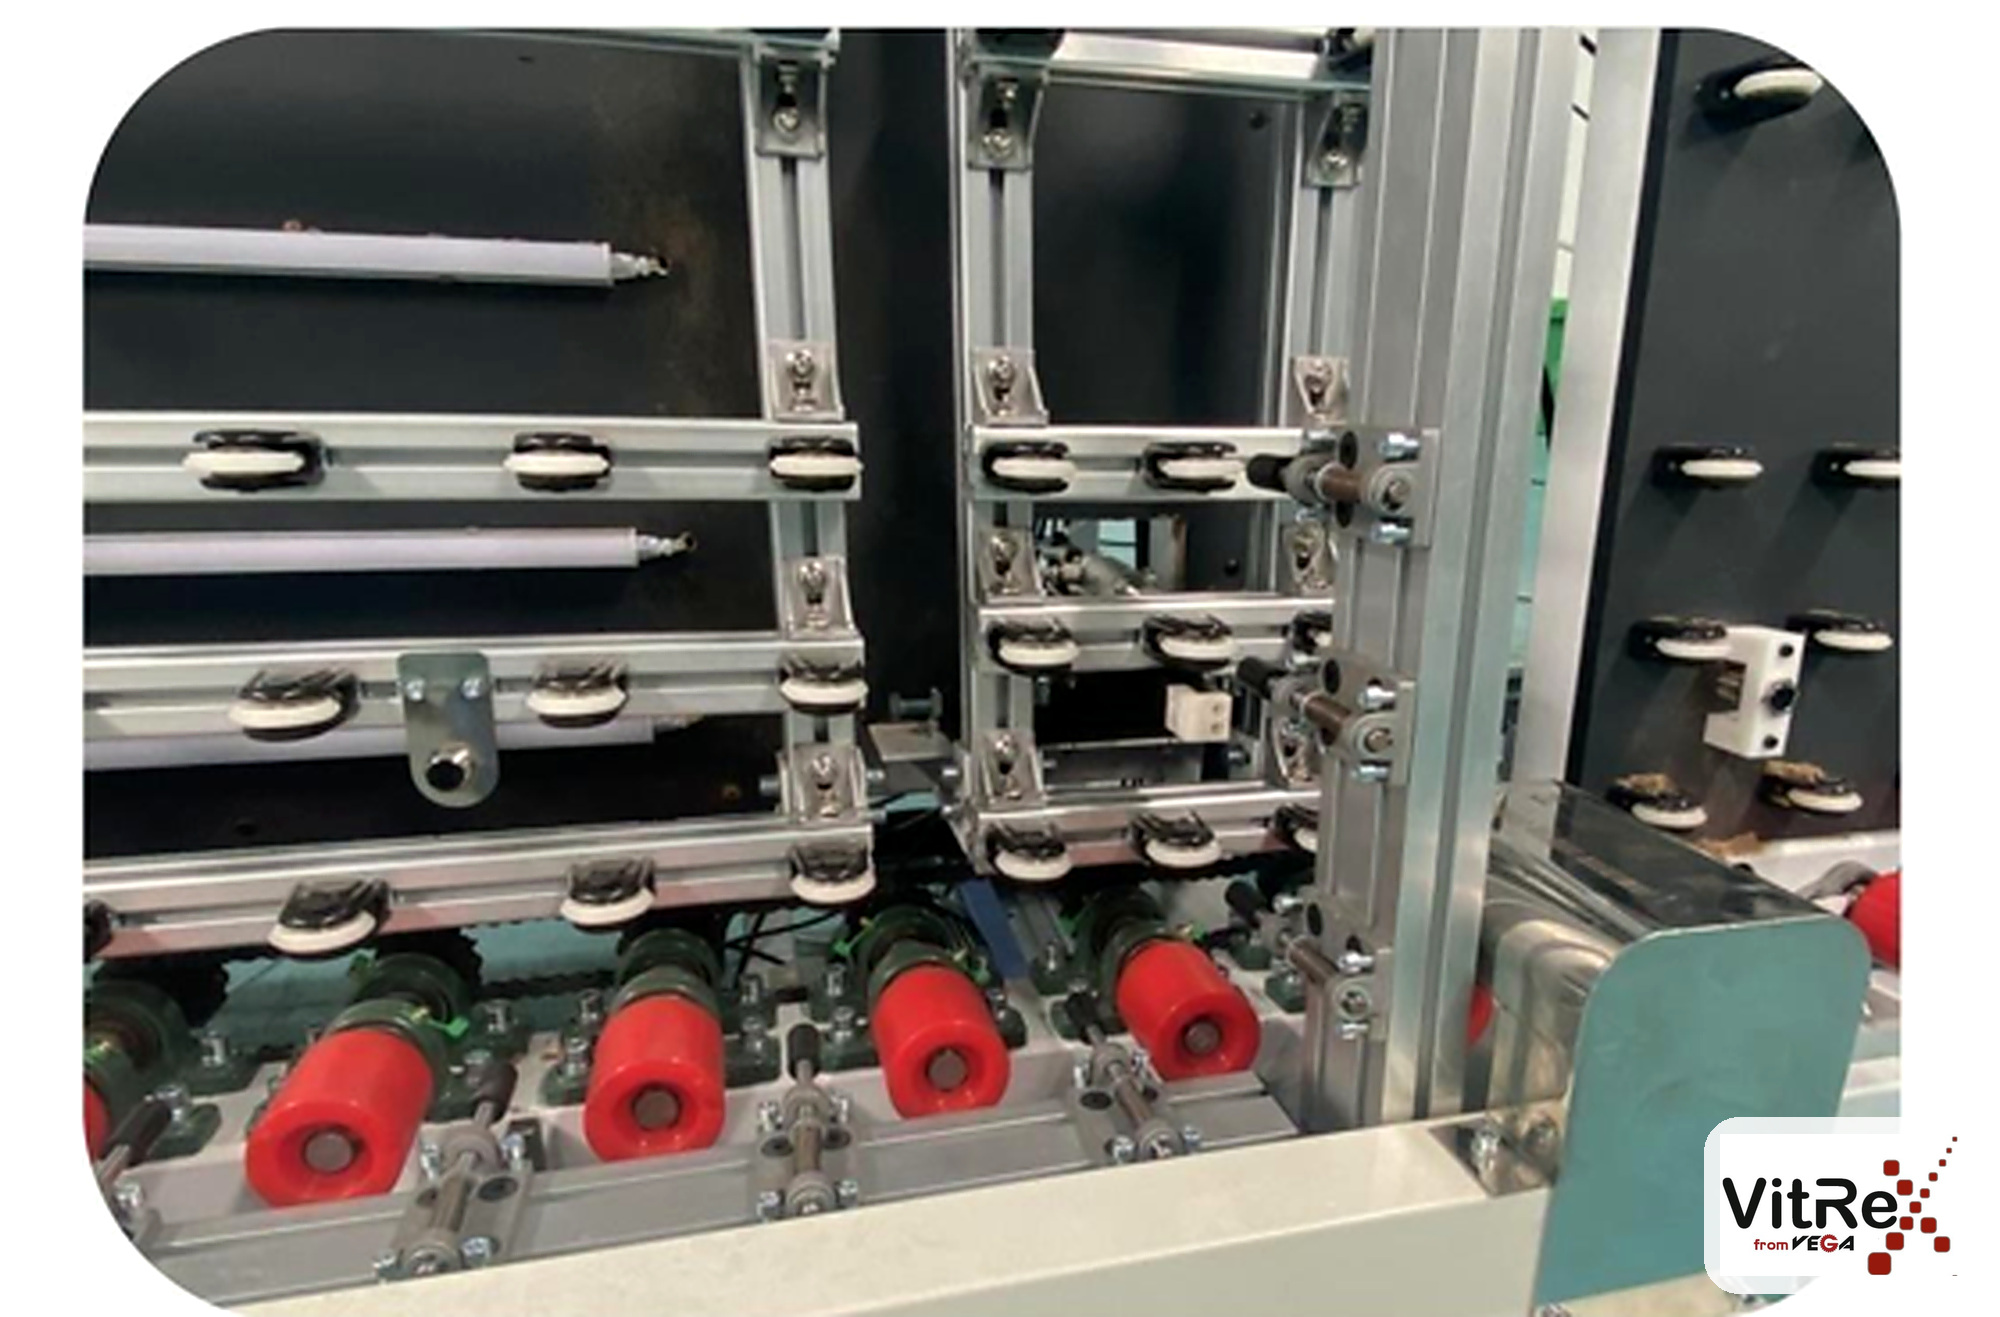
Нижние опорные ролики и механизм передачи стекла
Панельный пресс
В прессе отдельные листы и дистанционная рамка формируются в единый стеклопакет. Вакуумные присоски удерживают первый лист, датчики контролируют положение последующих листов, после чего панели выполняют равномерное прессование по площади. Время и усилие задаются в программе с учётом формулы пакета и свойств первичного герметика.
Жёсткость рамной конструкции и плоскостность панелей критичны для геометрии готового изделия. На странице описана усиленная стальная рама с профильной трубой 60 x 120 мм и решётчатой структурой панели. В сервоприводной комплектации движение пресса обеспечивают серводвигатель, шарико-винтовая передача и зубчатый ремень; такая схема позволяет программно контролировать положение и момент прессования.
Автоматическое газонаполнение в прессе
Опция автоматического газонаполнения позволяет заполнять камеру аргоном во время формирования стеклопакета. Система определяет длину, высоту, толщину стекла и параметры дистанционной рамки, рассчитывает внутренний объём и включает необходимое количество газоподающих каналов. Подвижная перегородка адаптируется к длине изделия, а каналы за пределами рабочей зоны остаются закрытыми.
Для линии заявлена концентрация аргона не менее 95 процентов и коэффициент использования газа не менее 80 процентов. Ориентировочное время заполнения составляет 3-4 секунды на квадратный метр для указанных на странице формул стеклопакета. Фактическое значение зависит от размера камеры, целевой концентрации, давления, качества уплотнения и настроек конкретной комплектации.
- автоматический расчёт объёма камеры и продолжительности подачи газа;
- режимы высокого и низкого давления для стеклопакетов разного размера;
- контроль процесса на сенсорной панели;
- автоматическое завершение цикла после достижения заданного параметра;
- сокращение расхода аргона за счёт секционного открытия газоподающих каналов.

Пневматические и управляющие элементы прессовой секции
Сборка ступенчатых стеклопакетов с зубом
Для фасадных и архитектурных конструкций линия может оснащаться системой позиционирования листов разных размеров. Она формирует контролируемое смещение кромок, которое на производстве обычно называют «зубом». Такая конфигурация применяется при изготовлении ступенчатых и структурных стеклопакетов.
Опция реализуется по технологической схеме Bystronic: координаты смещения задаются в системе управления, а сервоприводные упоры позиционируют стекло по осям X и Y. Диапазон смещения, допустимые размеры листов и последовательность сборки должны быть указаны в техническом задании заказчика.
Интеграция с роботом вторичной герметизации
При совместной поставке линии и совместимого робота герметизации параметры стеклопакета передаются автоматически. Робот получает необходимые данные о габаритах и конфигурации изделия и выполняет рабочий цикл без повторного ручного ввода оператором.
Обмен выполняется через согласованный цифровой интерфейс. Дополнительные механические контактные устройства между выходом линии и роботом не требуются. Такое решение уменьшает риск ошибки при вводе размеров, ускоряет переход между заказами и связывает сборку с операцией нанесения вторичного герметика в единый автоматизированный маршрут.
Состав передаваемых полей, протокол обмена, логика подтверждения готовности и обработка аварийных состояний фиксируются при проектировании комплекса. Если робот приобретается позднее, возможность интеграции следует предусмотреть в исходной комплектации линии.
Система управления и автоматизация
Управление технологическими секциями выполняется через PLC и сенсорную панель. На экране отображаются сигналы датчиков, выбранный режим и параметры производственного процесса. Оператор может работать в автоматическом режиме или перейти в ручное управление для настройки, проверки механизмов и обслуживания.
В зависимости от комплектации применяются компоненты Siemens, Schneider и SMC. Окончательный перечень контроллеров, приводов, пневматики и коммутационного оборудования указывается в спецификации, поскольку состав может меняться при выборе сервоприводного пресса, газонаполнения и других опций.
Технические характеристики
Производительность является расчётной. Фактический выпуск зависит от формата и формулы стеклопакета, доли двухкамерных изделий, времени ручной установки рамки, требований к инспекции, скорости снятия готовой продукции и организации следующей операции.
Комплектация и опции
Требования к производственной площадке
До поставки необходимо проверить длину участка, высоту помещения, расположение колонн, ворот и инженерных сетей. Совокупная длина приведённой на странице компоновки составляет около 22 800 мм. Для безопасного обслуживания требуются дополнительные проходы со стороны дверей мойки, шкафов управления, баков и задней части пресса.
Подготовка производства и ввод в эксплуатацию
1. Согласовать номенклатуру стеклопакетов, максимальные и минимальные размеры, толщины стекла и рамки.
2. Выбрать направление движения, количество секций, тип пресса, газонаполнение, сборку с зубом и способ передачи изделия на герметизацию.
3. Подготовить план размещения с зонами обслуживания, подключением электропитания, воздуха, воды и канализации.
4. Обеспечить чистую воду требуемой проводимости и сухой сжатый воздух без масла и конденсата.
5. Выполнить монтаж, выравнивание секций, проверку соосности роликов и настройку датчиков.
6. Провести пусконаладку на реальных формулах заказчика, обучить операторов и зафиксировать рабочие рецепты.
7. Организовать плановое обслуживание щёток, форсунок, фильтров, роликов, ремней, датчиков и вакуумной системы.
Как выбрать конфигурацию
LB2000 подходит предприятиям, у которых основная номенклатура укладывается в высоту 2000 мм. LB2500 выбирают при регулярном выпуске более высоких оконных, витражных и фасадных изделий. Покупка увеличенной модели оправдана, если крупные форматы входят в план продаж и участок позволяет разместить оборудование с необходимыми сервисными проходами.
Семисекционная компоновка целесообразна для производств, где важно разделить операции и сформировать буфер перед прессом. Автоматическое газонаполнение снижает количество отдельных операций и делает результат менее зависимым от ручного контроля времени. Интеграция с роботом герметизации особенно полезна при широкой номенклатуре: данные переходят между установками автоматически, а оператору не требуется повторно вводить размеры каждого заказа.
Экономический результат автоматизации
Экономический эффект формируется за счёт сокращения ручных перемещений, уменьшения повторной мойки и пересборки, стабильного производственного такта и более точного расхода аргона. Итоговая окупаемость зависит от загрузки линии, доли крупноформатных и двухкамерных изделий, стоимости труда, процента брака и организации смежных участков.
Для расчёта следует сравнивать не паспортную скорость отдельного конвейера, а выпуск готовых стеклопакетов за смену. Ограничивающим участком может стать ручная установка рамки, контроль качества, снятие продукции или вторичная герметизация. Поэтому конфигурацию линии целесообразно подбирать вместе с планом всего участка.
Поставка и сопровождение VEGA
Компания VEGA - ООО «Витрекс» - подбирает исполнение линии с учётом выпускаемой номенклатуры, производственной программы и доступной площади. В проект могут входить подготовка компоновки, поставка, монтаж, пусконаладка, обучение персонала, гарантийное и послегарантийное обслуживание.
Для подготовки предложения заказчику необходимо передать максимальные и минимальные размеры, формулы стеклопакетов, используемые дистанционные рамки, требуемую производительность, схему цеха и перечень опций. Если планируется робот герметизации, обмен данными следует включить в техническое задание на этапе заказа.
Часто задаваемые вопросы
Можно ли выпускать двухкамерные стеклопакеты
Да. Линия последовательно подаёт второй и третий листы, а пресс повторяет операцию формирования для второй камеры.
Есть ли автоматическое заполнение аргоном
Да, газонаполнение в панельном прессе доступно как опция. Система рассчитывает объём камеры и управляет подачей газа по параметрам изделия.
Можно ли производить стеклопакеты с зубом
Да. Для этого требуется опциональная система позиционирования разноразмерных листов по технологической схеме Bystronic.
Как линия работает с роботом герметизации
При согласованной интеграции линия автоматически передаёт параметры пакета роботу. Повторный ручной ввод и дополнительные контактные устройства не требуются.
Какая модель подходит для фасадного производства
Выбор зависит от максимальной высоты: LB2000 обрабатывает стекло до 2000 мм, LB2500 - до 2500 мм. Длина в стандартной конфигурации составляет до 3500 мм.
Что влияет на качество мойки
Качество воды, состояние щёток и форсунок, настройки прижима, скорость движения, фильтрация воздуха и исправность воздушных ножей.